
在硅胶制品定制中,采购方常遇到的选型问题是:在硅胶制品定制中,采购方最常遇到的选型问题是:我的产品应该用液态硅胶注塑,还是固态硅胶模压?两种工艺都能做出硅胶制品,但底层逻辑完全不同。选错工艺,轻则成本翻倍,重则产品无法量产。本文从8个维度系统对比,帮你一次看清差异。
一、原料形态:液体 vs 固体
这是两者直观的区别。
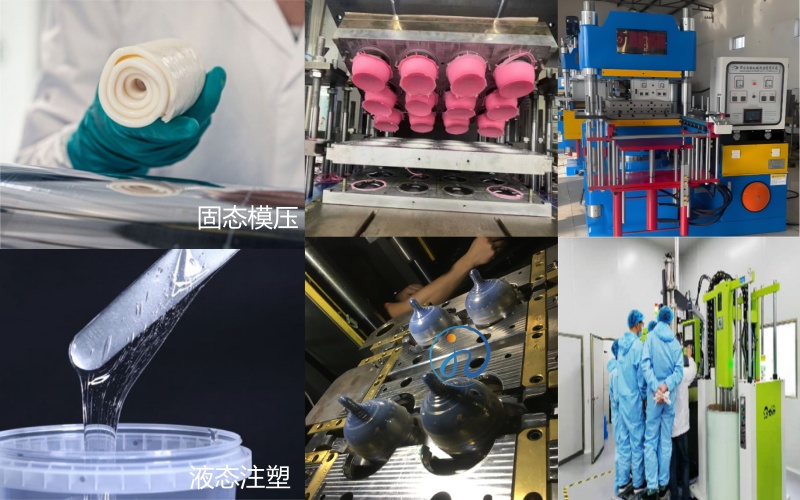
液态硅胶(LSR) 是双组分液体,A、B组分独立包装,呈流动液态,粘度类似蜂蜜或机油。使用时通过计量泵精确配比(通常1:1),经静态混合器混合后注入模具。
固态硅胶(HCR) 是固态胶料,呈面团状或片状,没有流动性。需要预先在开炼机上混炼、裁切成合适尺寸后,人工放入模具中成型。
二、成型工艺:注射 vs 模压
这是两者核心的工艺差异。
液态硅胶采用注射成型:使用专用LSR注塑机,配备冷冻料筒和精密计量混合系统。混合后的液体被高压注入加热的模具型腔中,在模内快速硫化成型(通常几秒到几十秒)。全过程自动化,精度高、批次一致性好。
固态硅胶采用模压成型或转移成型:人工将裁切好的固态胶料放入模具中,合模后在高温高压下硫化成型(通常几分钟)。开模后人工取出产品,需要手工修边去飞边。半手工操作,精度和一致性受人工影响较大。
三、硫化机制:铂金催化 vs 过氧化物硫化
LSR采用铂金催化加成反应:A/B双组分在加热条件下发生铂金催化的加成反应,固化过程中不产生副产物,无需二次硫化,制品纯净无异味。HCR采用过氧化物硫化:需要在混炼时添加过氧化物硫化剂,在高温下引发交联反应。硫化过程中可能产生副产物,部分制品需要二次硫化去除残留物。
四、模具结构:精密系统 vs 简易容器
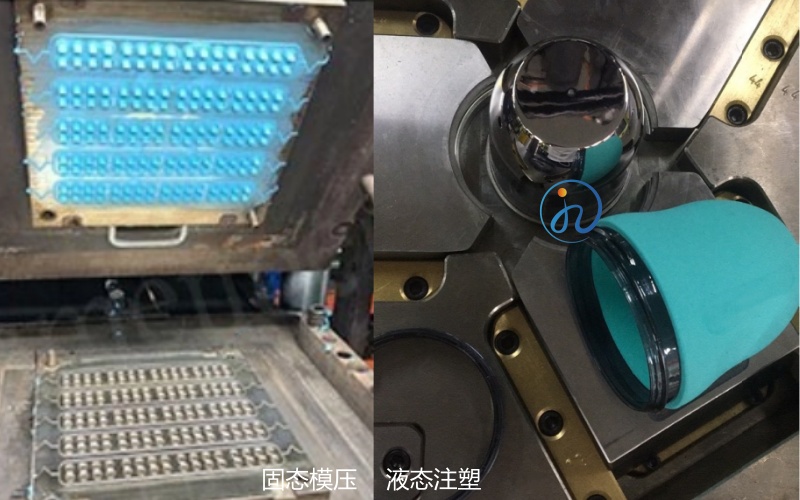
LSR模具必须配备精密的冷流道系统、针阀式喷嘴和温控系统。模具钢材需采用S136等耐腐蚀不锈钢,分型面配合精度需达±0.02mm以内。模具成本通常数万到十几万元。HCR模具结构极为简约——将预成型的固态胶料放入模腔,高温加压硫化即可。普通模具钢即可满足,模具成本通常在3000-50000元区间。
五、成型周期与效率
| 对比项 | 液态硅胶注塑 | 固态硅胶模压 |
| 硫化时间 | 数秒-数十秒 | 数分钟 |
| 自动化程度 | 全自动 | 半自动/人工 |
| 一人操作机台数 | 5-10台 | 1-2台 |
| 日产出(参考) | 高 | 低 |
LSR注塑的成型周期以“秒”计算,HCR模压以“分钟”计算。LSR的全自动化生产,一人可管多台机,人工成本远低于HCR。
六、产品精度与复杂度
LSR流动性极佳,可填充极小缝隙和复杂结构,能成型壁厚0.3mm以下的薄壁件,支持带倒扣、抽芯等复杂结构一次成型。尺寸公差可控制在±0.01-0.03mm。HCR因材料流动性差,难以成型薄壁和复杂结构件,产品精度相对较低,复杂结构往往需要拆分多件后组装。精度极限在0.1mm左右。
七、材料利用率
LSR采用针阀式冷流道,原料利用率可达98%以上,几乎没有水口废料。即使普通冷流道,损耗率也控制在15%-30%。HCR模压因溢料和修边,废料率约10%-20%。且HCR通常无法回收利用,材料浪费较大。
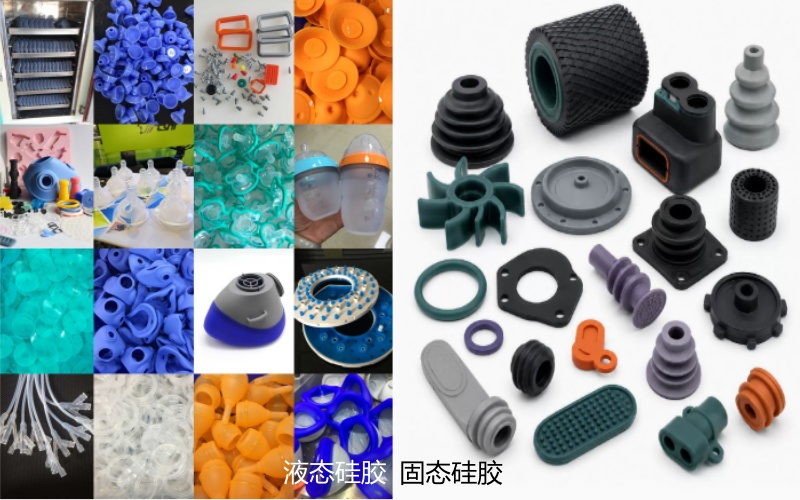
八、应用领域的分野
| 应用场景 | 推荐工艺 | 原因 |
| 医疗耗材(导管、面罩) | LSR注塑 | 高纯净度、生物相容性、精度要求高 |
| 母婴用品(奶嘴、牙胶) | LSR注塑 | 食品级安全、柔软亲肤、无飞边 |
| 精密密封件(汽车、电子) | LSR注塑 | 薄壁成型、尺寸精度高、包胶一体化 |
| 工业杂件(脚垫、减震垫) | HCR模压 | 结构简单、成本敏感、批量灵活 |
| 普通密封条 | HCR模压 | 精度要求低、成本优先 |
总结:选型速查表
| 对比维度 | 液态硅胶注塑(LSR) | 固态硅胶模压(HCR) |
| 原料形态 | 液体双组分 | 固态胶料 |
| 成型方式 | 全自动注射 | 半自动模压 |
| 硫化机制 | 铂金催化 | 过氧化物硫化 |
| 模具成本 | 数万-十几万 | 3000-50000元 |
| 成型周期 | 秒级 | 分钟级 |
| 精度能力 | ±0.01-0.03mm | ±0.1mm左右 |
| 材料利用率 | 95%-98% | 80%-90% |
| 适用批量 | 大批量 | 小批量 |
核心结论:LSR注塑和HCR模压不是“谁替代谁”的关系,而是各自有擅长的战场。医疗,母婴,精密电子等高要求,大批量场景,LSR注塑是首选;结构简单,成本敏感,小批量场景,HCR模压更经济。 选型时,先看产品精度要求和批量规模,再决定工艺路线。选择具备ISO13485认证和丰富LSR量产经验的工厂合作,才能将工艺优势转化为产品竞争力。

 客服