
在液态硅胶(LSR)制品开发中,一个常见的决策是:这个产品,是单独做一个硅胶件,还是把硅胶包覆在硬质基材上做“包胶注塑”?包胶注塑(Overmolding)是将LSR注射包覆在PC, PA66, 金属等硬质骨架上,形成软硬结合的一体化结构。它不是所有产品都需要,但在特定场景下,它是唯一能同时满足功能和体验的方案。本文从6个维度,梳理需要考虑包胶注塑的典型情况。
一、需要“软硬结合”:刚性支撑 + 柔软接触
这是包胶注塑核心的适用场景。产品既需要硬质材料提供结构强度、装配精度和尺寸稳定性,又需要软质材料提供亲肤触感、密封或缓冲。单独用硬质材料,手感差、密封不了;单独用硅胶,结构太软、装配不稳。
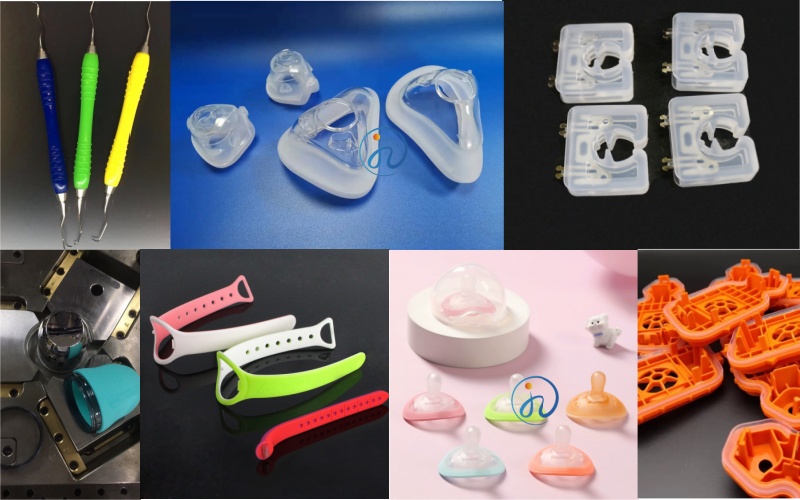
典型产品:电动工具手柄(硬质内芯+软胶握把)、智能手表表带(金属或硬塑骨架+亲肤硅胶层)、医疗器械手柄(不锈钢或PC骨架+防滑硅胶包覆)。
判断标准:如果产品同时存在“受力结构”和“接触体验”两个功能区域,且两者无法用单一材料兼顾,包胶注塑是合理路径。
二、需要密封防水:一体化成型消灭泄漏通道
对于防水、防尘、气密性要求的产品,包胶注塑的优势在于从结构上消灭接缝。传统做法是用密封圈装配或胶水粘接,每一处接缝都是潜在的泄漏点。包胶注塑让LSR与基材在模具中同步成型,界面无接缝、无胶水层,密封可靠性显著提升。
典型产品:汽车接插件防水圈、电子连接器密封、医疗面罩密封边、防水连接器。判断标准:如果产品需要通过IP67/IP68防护等级测试,或对气密性有严格要求(如呼吸面罩泄漏率<5%),包胶注塑比后续装配更可靠。
三、需要防滑握感:硬质骨架 + 软胶触感
手持类产品对握感有明确要求:太硬硌手,太软不稳。包胶注塑可以在硬质骨架上局部包覆软胶,实现“该硬的地方硬,该软的地方软”。
典型产品:剃须刀手柄、牙刷柄、运动水壶握持区、工具握把、相机手柄。判断标准:如果产品需要长时间握持,且对防滑、减震、触感有要求,包胶注塑比单独套一个硅胶套更牢固、更美观。
四、需要外观一体化:无缝过渡,无胶线
消费电子和医疗产品对外观要求高。后续粘接或装配会留下胶线、接缝或装配缝隙,影响产品质感。包胶注塑的产品外观无缝、无胶线,硅胶与基材过渡自然,合模线可控制在极小可见程度。
典型产品:手机保护壳、TWS耳机外壳软胶区、智能穿戴设备、高端工具外壳。
判断标准:如果产品外观面不允许可见的接缝或胶线,且对质感有较高要求,包胶注塑是更优选择。
五、需要减震缓冲:局部包覆吸收冲击
硬质外壳需要局部缓冲来保护内部元件或提升抗跌落性能。包胶注塑可以在受力区域精准包覆软胶,实现局部减震。
典型产品:电子设备防摔角、仪器仪表护角、无人机起落架缓冲垫、工具箱包角。判断标准:如果产品有明确的冲击受力点,且需要在不改变整体刚性的前提下增加局部缓冲,包胶注塑可以精准实现。
六、大批量生产:一体化成型的成本优势
从成本角度看,包胶注塑的模具投入较高,但在大批量生产时,一体化成型的效率优势明显。
后续装配需要多道工序(硅胶件成型→表面处理→涂胶/卡扣→装配→固化→检测),而包胶注塑在注塑机上一次完成,成型周期以秒计,人工成本大幅降低。行业数据显示,包胶一体成型的生产效率是后续装配的3-5倍。
判断标准:年需求量在1万件以上,且产品结构适合包胶时,一体化成型的综合成本优势开始显现。
什么情况下“不需要”包胶注塑?
包胶注塑不是万能方案。以下情况,单独做硅胶件或后续装配可能更合适:
小批量、多品种:模具投入高,换型不灵活,结构极复杂:包胶无法实现的装配关系,材料不兼容:基材耐温不足(LSR硫化需160-220℃),或无法与LSR形成有效粘接,需要可拆卸维修:产品设计为可拆分结构
总结:包胶注塑适用场景速查表
| 适用场景 | 核心需求 | 典型产品 |
| 软硬结合 | 刚性支撑+柔软接触 | 工具手柄、表带、器械手柄 |
| 密封防水 | 无接缝、气密性 | 接插件防水圈、面罩密封边 |
| 防滑握感 | 硬骨架+软胶握持 | 剃须刀、牙刷柄、水壶 |
| 外观一体化 | 无缝、无胶线 | 手机壳、TWS耳机、穿戴设备 |
| 减震缓冲 | 局部吸收冲击 | 设备护角、仪器缓冲垫 |
| 大批量成本 | 一体化成型效率 | 年需求1万件以上 |
核心结论:考虑包胶注塑的核心判断标准是——产品是否需要“软硬结合”的功能分区,且这种结合无法通过单独成型或后续装配可靠实现。密封防水,防滑握感,外观一体化、减震缓冲是四个最典型的触发场景;大批量生产则是一体化成型成本优势显现的前提。在DFM阶段就评估包胶方案,确认基材耐温性、粘接方式和结构可行性,是避免“模具开出来却包不牢”的关键。选择具备ISO13485认证和丰富包胶经验的工厂合作,是包胶产品成功量产的首先保障。

 客服