
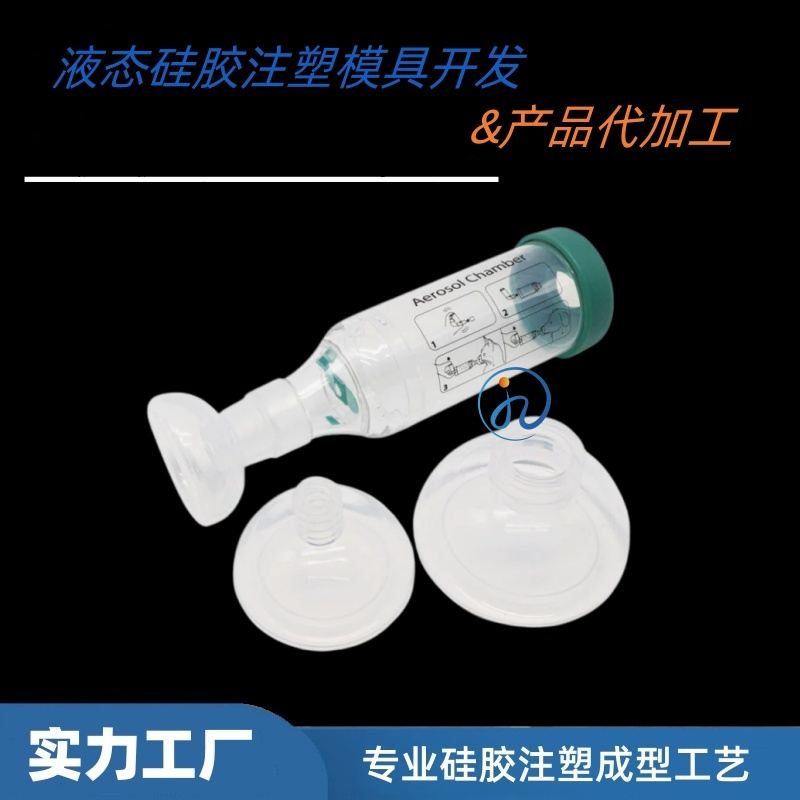
在液态硅胶(LSR)包胶工艺中,让硅胶“粘得住”基材,有两条主流路线:自粘性液态硅胶和普通液态硅胶+底涂剂。两者都能实现粘接,但工艺逻辑,成本结构和适用场景差异显著。选错了,轻则修边工时翻倍,重则批量脱层。本文从5个维度系统对比,帮你做出正确判断。
一、工艺复杂度:省一道工序 vs 多一道工序
自粘性液态硅胶在胶料配方中预混了增粘基团,硫化时直接与基材表面形成化学键合,无需底涂。常规LSR注塑流程即可完成,不需要额外设备与工序。
普通LSR+底涂剂需要先对基材进行清洁、涂布底涂剂、烘干(室温约30分钟,或65℃几分钟),再放入模具注胶。涂布方式(喷涂/浸涂/刷涂)各有挑战:喷涂需要通风设备管理VOC,浸涂难以控制膜厚,刷涂则是劳动密集型。底涂后的“中间稳定期”通常不超过5小时,超时粘接效果下降。
判断:自粘型在工序上明显更简洁,适合追求自动化、减少人工干预的场景。
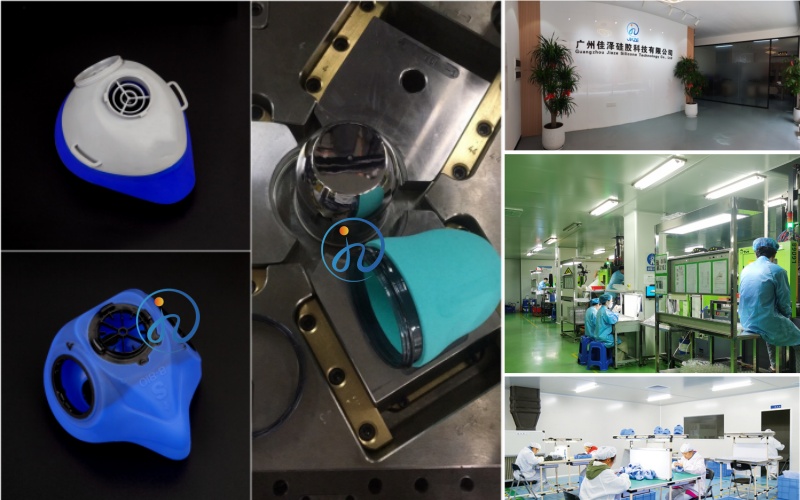
二、粘接强度:都能达标,但机理不同
自粘性LSR通过胶料中的活性官能团与基材反应,形成化学键合。以PC为例,部分自粘牌号的剥离强度可达3.5N/mm以上,破坏形式为硅胶内聚破坏(意味着粘接强度超过了硅胶自身强度)。与不锈钢的剥离强度可达4.0N/mm,远超传统底涂方案。
底涂剂方案的剥离强度通常在3-8N/mm区间,具体取决于底涂选型和施工质量。底涂剂的作用是“搭桥”——一端与基材反应,另一端参与LSR交联。
关键提醒:粘接强度不是“越高越好”。对于需要返修或拆卸的产品,过强的粘接反而增加难度。选型时应根据实际工况确定目标强度。
三、材料适配范围:自粘型有“白名单”
这是两者核心的差异之一。
自粘性LSR通常只对特定基材有效,常见的是PC、PA、PBT、PPS等工程塑料,以及部分金属。换材料牌号必须重新验证,不能假设“自粘型万能”。此外,自粘型LSR的硬度范围通常有限,且保质期较短——多数自粘型产品在出厂6个月后粘性会显著衰减。
底涂剂方案的适配范围更广,能粘接自粘型难以直接粘合的材料(如PP、PE部分牌号、玻璃、不锈钢等)。对于基材种类多、或使用特殊材料的项目,底涂方案更灵活。判断:如果基材在自粘型“白名单”内,选自粘型;如果基材特殊或经常切换,底涂型更稳妥。
四、良率与批量稳定性:自粘型更优,但有前提
自粘性LSR的良率主要受基材清洁度、模具温度稳定性、胶料新鲜度影响。由于流程短、不引入底涂涂布环节,实际生产中良率通常高于底涂方案2-5个百分点。但有一个容易被忽视的问题:自粘型LSR的流动性同样极强,如果模具封胶设计不到位,溢胶会粘在产品表面,固化后极难清理,修边工时可能大幅上升。因此,自粘型要发挥良率优势,前提是模具精度足够, 封胶结构可靠。
底涂剂方案的优势在于:没涂底涂的区域,硅胶根本不粘。这意味着溢胶可以徒手撕掉,后段修边工作量大幅降低。对于Type-C接口、电动牙刷配件、智能穿戴等需要IP68防水的量产件,底涂方案在修边效率上反而更有优势。
判断:大批量、结构精密、封胶可靠的场景,自粘型良率更优;结构复杂、溢胶风险高的产品,底涂方案的“选择性粘接”更省心。
五、成本结构:胶料贵 vs 工序贵
自粘性LSR的胶料单价通常比普通LSR贵20%-40%,但省掉了底涂剂采购、涂布人工、烘干设备和VOC处理成本。
底涂剂方案的胶料便宜,但底涂剂本身、涂布设备、人工工时、不良品(底涂不均导致的脱落率传统工艺约≥5%,自粘型可降至0.5%以下)都是隐性成本。
决策参考:年订单量超过50万件时,自粘型的良率与节拍收益通常足以覆盖胶料溢价;小批量或材料受限时,底涂方案更灵活。
总结:选型速查表
| 对比维度 | 自粘性LSR | 普通LSR+底涂剂 |
| 工艺复杂度 | 低(免底涂) | 高(涂布+烘干) |
| 粘接强度 | 3.5-4.0N/mm(PC/不锈钢) | 3-8N/mm |
| 材料适配 | 受限(白名单) | 广(金属/玻璃/多种塑料) |
| 溢胶处理 | 粘住后难清理 | 未涂区域可徒手撕掉 |
| 良率稳定性 | 高(流程短),但依赖封胶 | 受底涂质量影响,修边省力 |
| 胶料成本 | 高20%-40% | 低 |
| 适用批量 | 大批量、自动化 | 小批量、材料多样 |
核心结论:自粘性LSR和底涂剂方案没有绝对优劣,只有场景匹配。基材在自粘白名单内, 批量大, 追求自动化,选自粘型;基材特殊, 批量小, 或产品溢胶风险高,选底涂型。更关键的一步是打样验证——无论选哪条路线,换材料牌号或换基材都必须做剥离实测,不能只看“理论上自粘”或“理论上底涂能粘”。选择具备ISO13485认证和丰富包胶经验的工厂合作,从DFM阶段就锁定粘接方案和封胶结构,是把脱层风险消灭在量产之前的关键。

 客服