
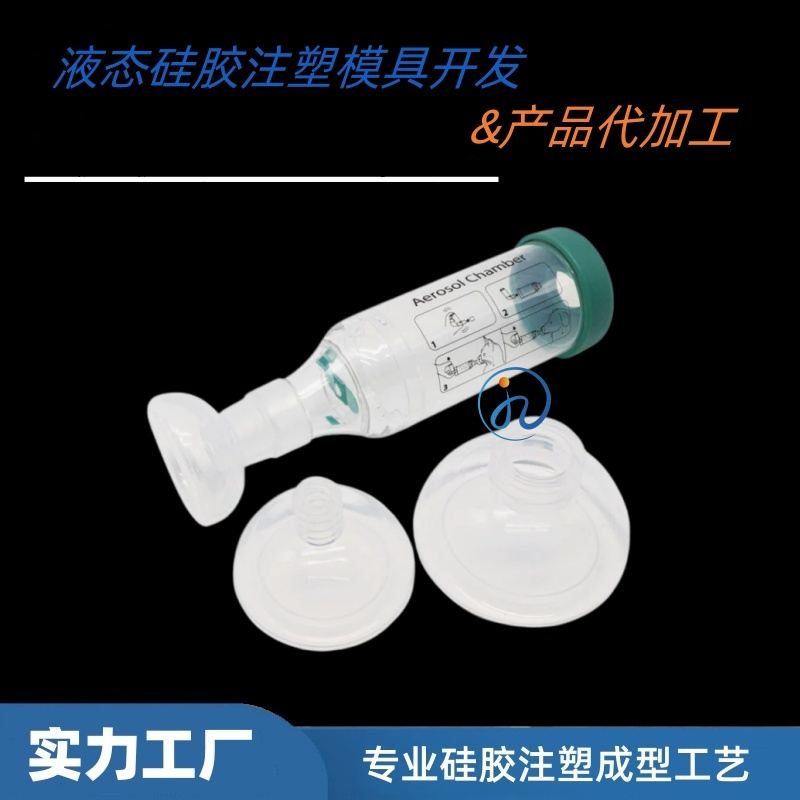
在硅胶制品询价时,采购方更直观的感受是:液态硅胶注塑的模具费和起步门槛,比固态模压高出一大截。一套固态模压模具几千到几万元就能起步,而液态硅胶模具动辄数万到十几万。设备投入差距更大——固态模压的平板硫化机几万到十几万,而LSR专用注塑机单台就要几十万甚至上百万。
差距为什么这么大?不是报价有水分,而是两种工艺的底层逻辑完全不同。本文从5个维度拆解前期投入的差异。
一、模具:精密系统 vs 简易容器
这是成本差距直接的地方。一句话:固态模压模具是“简单容器”,液态注塑模具是“精密系统”。
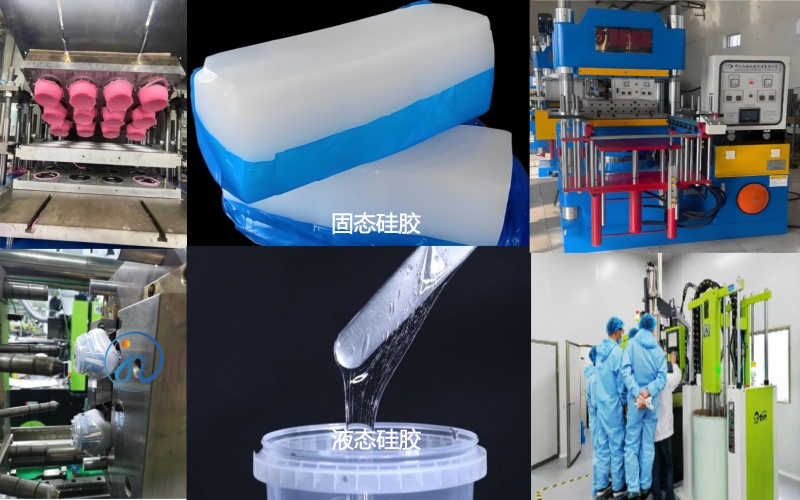
液态硅胶模具是一套精密系统。LSR是热固性材料,遇热即固化,所以模具必须配备冷流道系统——流道区域保持低温(20-50℃)让胶料始终液态,型腔区域加热(160-220℃)触发硫化。仅一套冷流道系统,成本就可能增加5000到40000元,针阀式冷流道更贵。模具钢材必须用S136等耐腐蚀不锈钢,因为LSR硫化时会释放腐蚀性分解物,普通钢用不了多久就锈蚀、污染产品。S136的价格是普通模具钢的2-3倍,加工难度也大得多。加工精度要求到微米级—分型面配合≤0.02mm,排气槽深度5-10微米,必须用慢走丝、五轴CNC等高端设备。
固态模压模具则简单得多。上模、下模、料槽,普通模具钢甚至铝合金就能用,普通三轴CNC加工即可。分型面精度0.02-0.05mm就够,不需要冷流道,不需要耐腐蚀钢材。一套模具3000到50000元就能起步。
二、设备:专用注塑机 vs 平板硫化机
液态硅胶注塑需要专用LSR注塑机。这类设备具备A/B双组分精密计量混合系统、冷却料筒、真空脱泡、冷流道温控等复杂功能,单台成本50万到150万元,进口配置更高。配套还需要供料系统、模温机、冷水机等辅助设备。
固态模压使用平板硫化机,结构简单,几万到十几万就能买到一台。不需要复杂的液态物料输送和计量系统。设备投入差距在5到10倍。
三、材料:双组分高纯度 vs 普通混炼胶
LSR是A/B双组分液体,配比精度要求±0.5%,储存需要5-25℃低温环境,物流成本也更高。医疗级、食品级LSR还需要额外提纯,原料单价约80-200元/公斤,是固态硅胶的2-3倍。固态硅胶以块状或片状供应,常温储存,原料50-150元/公斤,对成本敏感的项目友好得多。
不过,LSR的原料利用率可达98%以上(冷流道几乎无废料),而固态模压因溢料和修边,废料率约10%-20%。材料单价贵,但浪费少,大批量时有效材料成本差距会缩小。
四、精度要求:微米级 vs 0.1mm级
LSR的粘度极低,流动性极强,这既是它能做精密件的优势,也对模具和工艺控制提出了严苛要求。分型面间隙超过0.01mm就可能溢胶,排气槽深了溢胶、浅了困气。加工和调试的工时成本远高于固态模压。
固态模压的精度天花板在0.1mm左右,公差要求宽松,加工和调试的容错空间大得多。
五、量产门槛:小批量做不了 vs 小批量更灵活
LSR注塑的全自动产线,开机成本高,不适合小批量试产。月产量只有几千件时,设备折旧和调机时间分摊到单件上,成本会非常高。行业经验是,年需求1万件以上,LSR的综合成本优势才开始显现;月产量5万件以上,设备摊销才比较靠谱。
固态模压换模灵活,几百到几千件的小批量可以经济地生产,适合试产、打样和中小批量订单。
总结:前期投入差异速查表
| 成本维度 | 液态硅胶注塑 | 固态硅胶模压 |
| 模具费 | 数万-十几万 | 3000-50000元 |
| 模具钢材 | S136耐腐蚀不锈钢 | 普通钢/铝合金 |
| 冷流道系统 | 必备,+5000-40000元 | 不需要 |
| 加工精度 | 微米级(±0.005mm) | 0.02-0.05mm |
| 设备投入 | 50-150万元/台 | 几万-十几万/台 |
| 原料单价 | 80-200元/kg | 50-150元/kg |
| 适用批量 | 大批量(年>1万件) | 小批量灵活 |
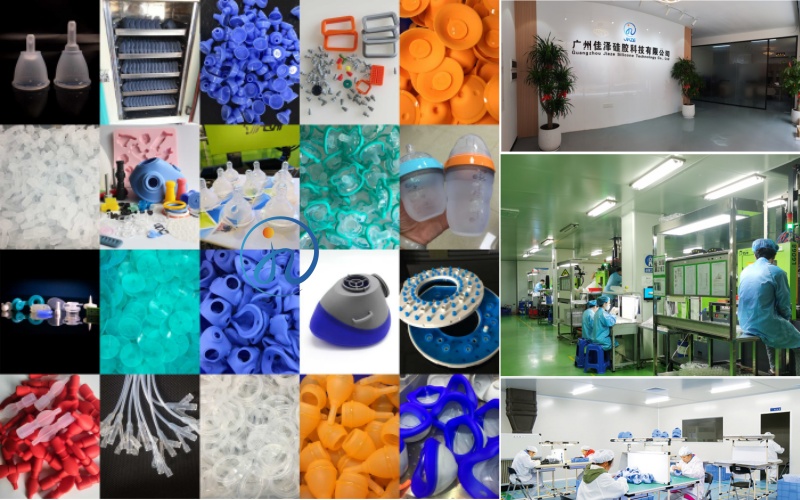
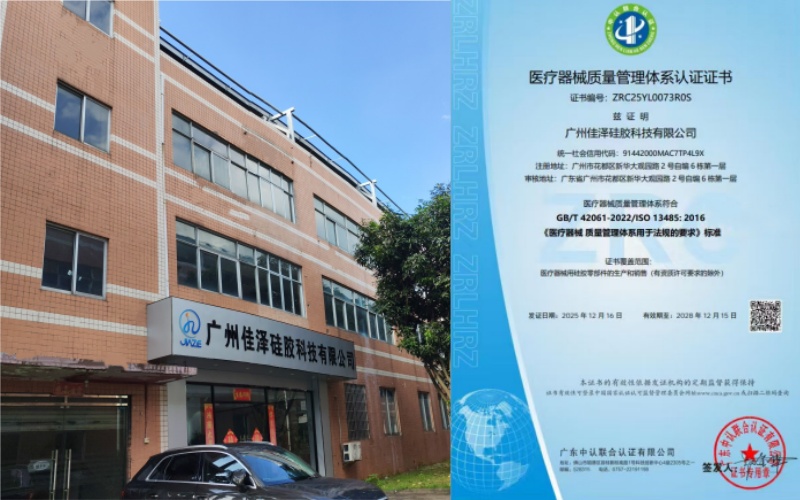
核心结论:液态硅胶注塑的前期投入大,本质是“用高精度、高自动化的系统,换取量产阶段的稳定性和一致性”。冷流道, S136钢材, 微米级加工, 专用注塑机—这些投入在开模阶段一次性付出,换来的是量产时97%以上的良品率, ±0.01-0.03mm的精度和98%的原料利用率。如果产品精度要求高, 批量大 安全等级严(医疗/母婴/精密电子),这笔投入是值得的;如果产品结构简单, 批量小, 成本敏感,固态模压是更务实的起点。选择具备ISO13485认证和丰富LSR量产经验的工厂合作,从DFM阶段就锁定方案,是把前期投入转化为长期竞争力的关键。

 客服