
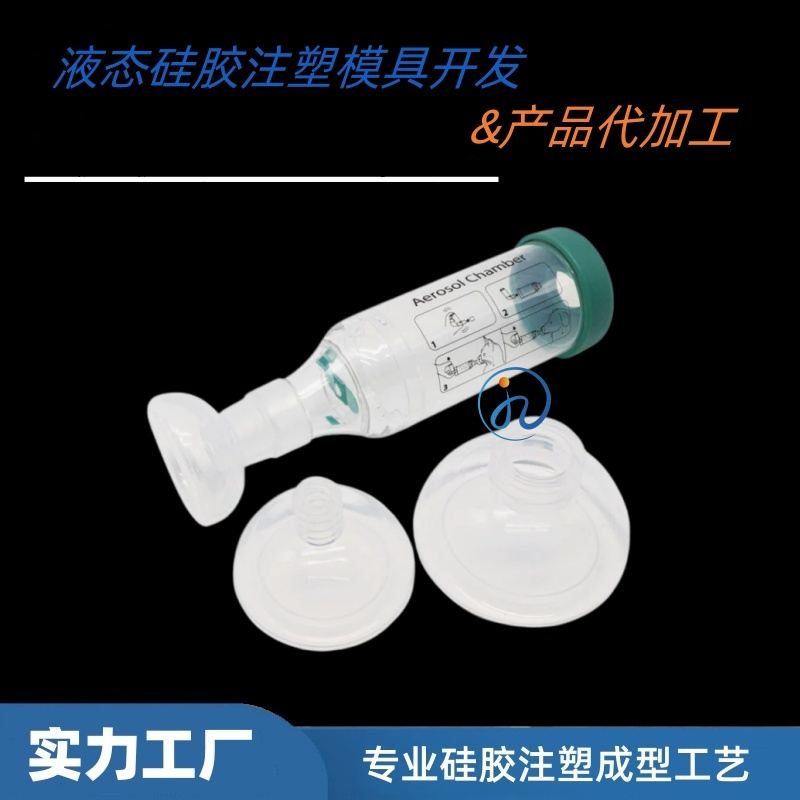
这是客户在询盘时问的首要问题,也是很容易得到“能”这个答案的问题。但“能做”和“能稳定量产,能过认证,能长期交付”之间,隔着一整套能力体系。本文不回避这个问题,直接拆解:一家真正具备液态硅胶(LSR)注塑能力的工厂,到底需要具备什么。
一、设备:专用LSR注塑机,不是“改装机”
这是容易被含糊过去的一点。
LSR需要A/B双组分按1:1精密计量混合,料筒必须冷却(约20℃)防止胶料提前固化,模具要加热到160-220℃触发硫化。普通塑胶注塑机改装的设备,计量精度和温控达不到要求,做出来的产品硬度飘、飞边多、批次不稳定。
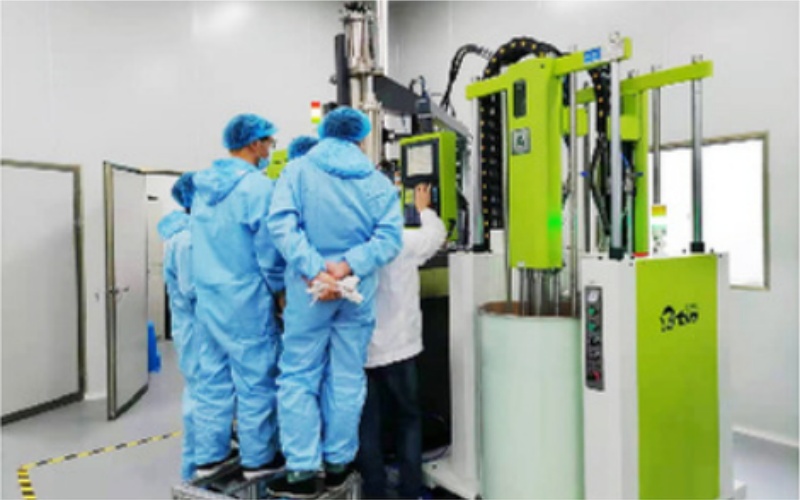
我们的配置:专用LSR注塑机,配备精密计量混合系统、冷却料筒和冷流道温控接口,计量泵配比误差控制在±0.5%以内。设备吨位覆盖中小型精密件到较大尺寸密封件,可根据产品尺寸匹配机型。
二、模具:自有团队,不是外包
LSR模具和塑胶模具的逻辑是反的——冷流道 vs 热流道,S136耐腐蚀不锈钢 vs 普通钢,±0.005mm vs ±0.05mm。模具外包的工厂,打样周期长、修模沟通成本高,出了问题容易互相甩锅。
我们的能力:自有模具设计团队,从DFM可制造性分析、模流分析到模具加工全程自己控。模具钢材采用S136耐腐蚀不锈钢,型腔加工精度±0.005mm,分型面配合≤0.01mm。冷流道系统根据产品穴数和结构选配开放式或针阀式,原料利用率可达98%以上。
三、材料:等级匹配,来源可追溯
LSR材料从工业级到医疗级,价格和性能差异显著。用错等级,要么成本浪费,要么合规不过。
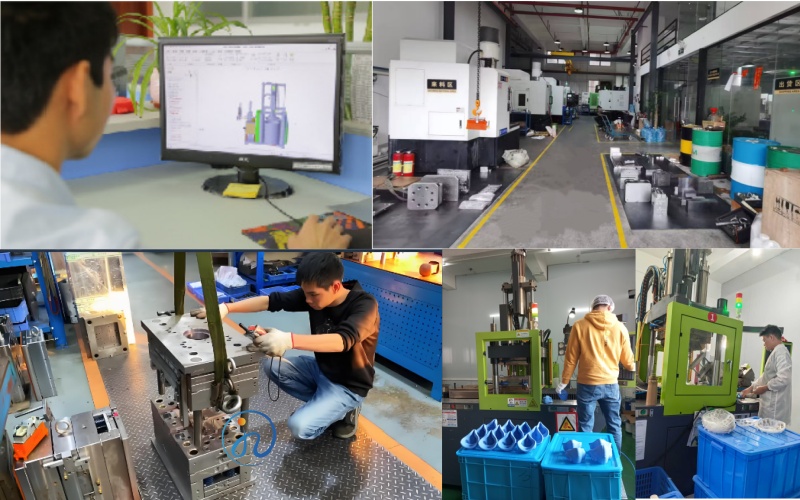
我们的管控:原料来自瓦克、信越、埃肯等主流品牌或同等品质供应商,每批次提供COA材质证明。根据产品应用匹配等级——工业件用工业级,食品接触用FDA/LFGB合规材料,医疗级用通过ISO 10993生物相容性测试的牌号。A/B胶储存温度控制在5-25℃,开封后按期限使用,使用前充分搅拌和真空脱泡。
四、生产环境:洁净车间,不是“普通车间”
医疗、母婴、食品接触类产品,洁净车间不是加分项,是底线。没有洁净环境,微生物污染、黑点杂质会成为良率的“隐形杀手”。
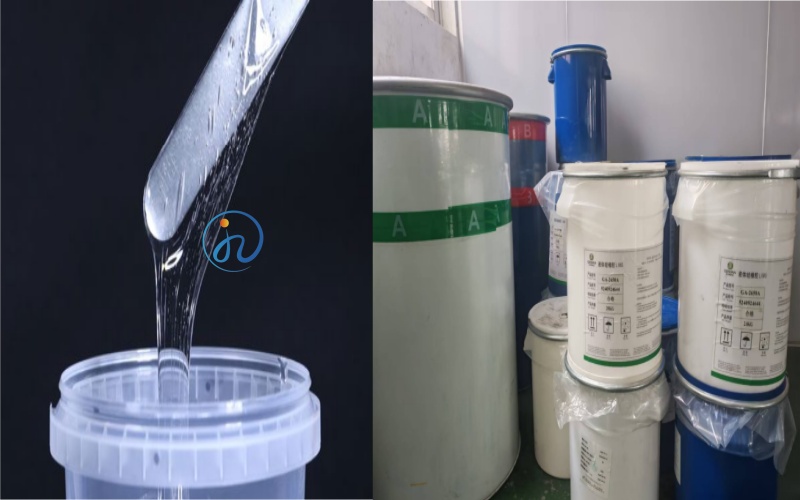
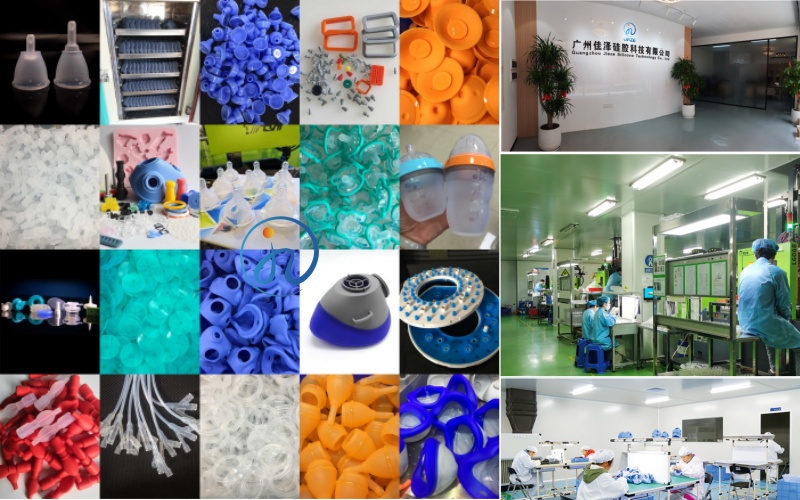
我们的配置:洁净车间,医疗级和食品级产品在洁净环境下注塑、取件和包装。配合机械手自动取件,减少人工接触污染。车间温湿度受控,避免原料吸潮和工艺波动。
五、量产能力:良品率97%以上,不是“试出来就算”
样品做得漂亮,不等于量产能跑通。良品率是区分“能做”和“能稳定做”的核心指标。
我们的管控:
每台机、每个产品建立标准工艺参数卡,明确温度、压力、速度、硫化时间
执行首件全检+每小时巡检+CCD视觉检测
关键尺寸CPK≥1.33
从原料批次、配比记录到成品检测,全流程可追溯
量产良品率稳定在97%以上
六、认证与文件:合规不是“口头说说”
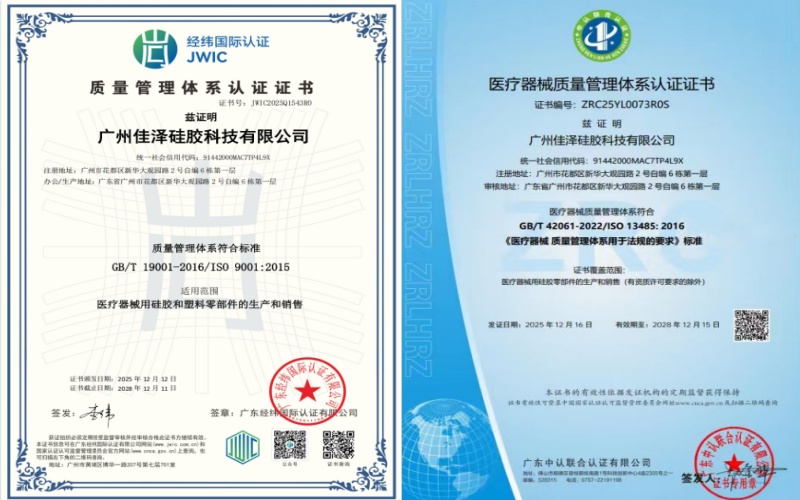
医疗级产品需要ISO13485体系支撑,食品接触需要FDA/LFGB/GB4806检测报告,这些不是“有证书就行”,而是认证范围要覆盖液态硅胶注塑工艺,文件要能支撑客户的注册和审核。
我们的资质:已通过ISO13485医疗器械质量管理体系及ISO9001质量管理体系认证。可提供材质证明(COA)、尺寸检测报告、硬度测试报告、ISO 10993生物相容性报告(医疗级)、食品接触安全检测报告(食品级),支持客户医疗器械注册和供应商审核。
总结:能力速查表
| 能力维度 | 关键配置 | 判断标准 |
| 设备 | 专用LSR注塑机 | 配比±0.5%,冷流道标配 |
| 模具 | 自有设计团队 | S136钢材,±0.005mm |
| 材料 | 品牌直供+等级匹配 | COA可查,储存规范 |
| 环境 | 十万级洁净车间 | 医疗/食品级必备 |
| 量产 | 标准化品控 | CPK≥1.33,良率97%+ |
| 认证 | ISO13485/ISO9001 | 范围覆盖LSR注塑 |
核心结论:回答“你们能做液态硅胶注塑吗”,真正的答案不是一句“能”,而是设备是专用的,模具是自己的,材料是匹配的,车间是洁净的,良率是稳定的,认证是对得上的。这六个条件同时满足,才叫“能做”。我们专注LSR注塑十余年,医疗,母婴,防护,汽车类产品都做过。如果你正在评估一个液态硅胶产品,可以私信发图纸,帮你免费做个DFM评估,看看结构上有没有需要提前避开的坑。

 客服