
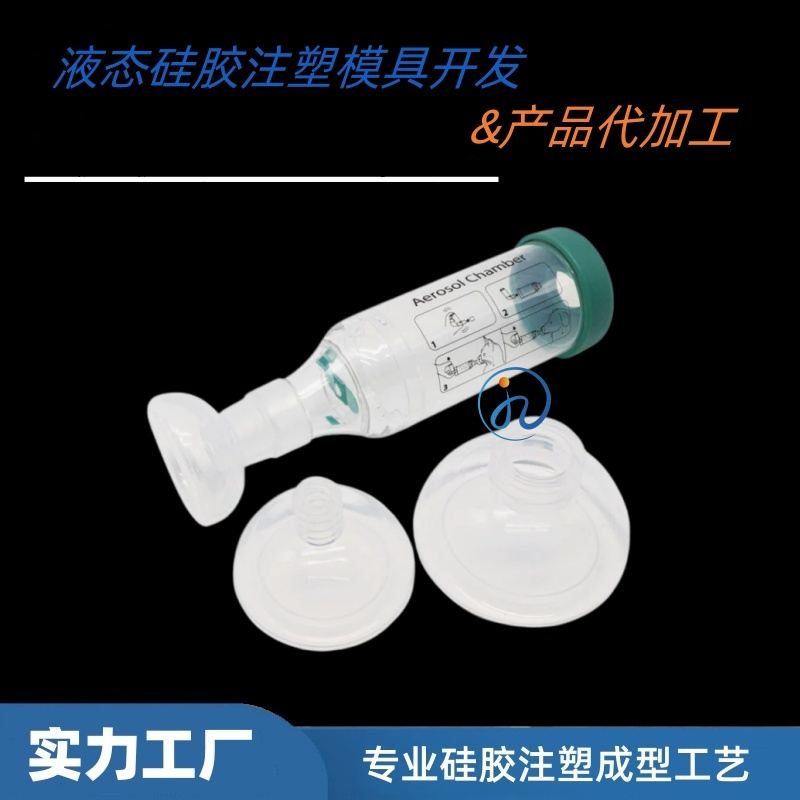
如果你第一次接触液态硅胶(LSR)注塑,看到模具报价单上“冷流道系统”“S136钢材”“真空辅助”这些词,可能会觉得:不就是一套模具吗,怎么比塑胶模具贵这么多?答案是:液体硅胶注塑模具,和普通塑胶模具的底层逻辑是反的。 塑胶模具是“热料冷模”,硅胶模具是“冷料热模”。这个根本差异,决定了LSR模具在结构、材料、精度上的每一个特殊设计。
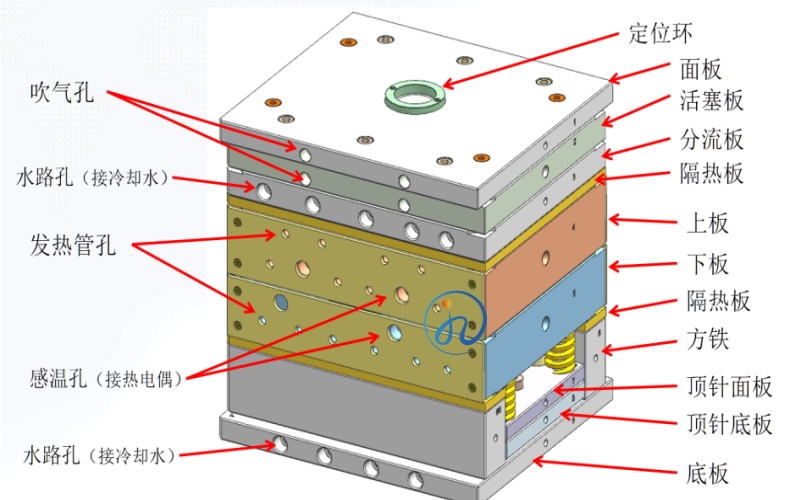
一、核心的差异:冷流道是“标配”
普通塑胶模具常用热流道—流道被加热,保持塑料熔融,不产生水口废料。LSR模具恰恰相反,必须用冷流道。
LSR是双组分液体,混合后即使在室温下也会缓慢固化。如果流道被加热,胶料会在流道里提前硫化,堵死通道,模具直接报废。所以LSR模具的流道区域必须强力水冷,温度控制在15-38℃左右,让胶料在流道内始终保持液态。只有进入加热的型腔(160-220℃),胶料才被触发硫化。
关键的部位是冷流道喷嘴与模具的接触点,通常采用针阀式浇口。这个区域的温度控制极其敏感——太冷会导致浇口“发湿”,太热会导致浇口拉长,都是成型缺陷。
二、模具钢材:耐腐蚀不锈钢是“强制项”
普通塑胶模具可以用P20, 718、H13等常规钢材。LSR模具不行。
LSR在高温硫化过程中会释放微量腐蚀性分解物,普通钢用不了多久就会锈蚀、污染产品、寿命急剧缩短。因此LSR模具必须采用S136、420不锈钢、ELMAX等耐腐蚀钢材。S136是最常用的选择,硬度可达HRC 48-52,耐腐蚀性优异,且能抛光至镜面级。
代价是:S136的价格是普通模具钢的2-3倍,加工难度也更大。但换来的是50万-100万模次的寿命,长期分摊成本反而更低。
三、加工精度:以“微米”计数
LSR的粘度极低,流动性极强,对模具配合精度的要求远高于塑胶模具。
行业数据显示,液态硅胶模具的加工精度基本要求为0.005mm,部分关键部位甚至需要达到0.002mm或更高,才能保证生产过程中不出现毛边和次品。相比之下,塑胶模具加工精度达到≤0.01mm就能满足精密模具的要求。
分型面的配合间隙必须控制在极小范围内——普通塑胶模具0.002英寸的间隙可能不产生飞边,但同样的间隙会让LSR严重溢胶。排气槽的深度更是以“百万分之一英寸”级别来控制。这些精度要求,需要慢走丝、五轴CNC等高端加工设备,以及经验丰富的模具师傅。
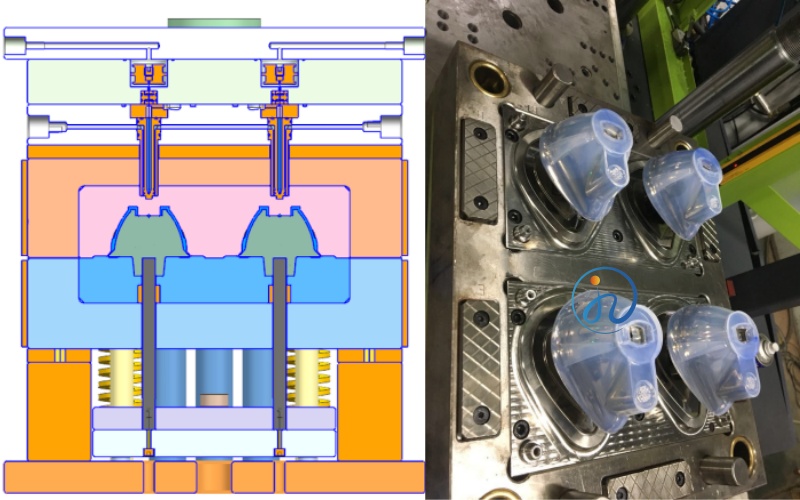
四、排气与真空:空气必须“提前离场”
LSR注塑对排气的要求比塑胶苛刻得多。塑胶模具通常靠分型面间隙就能排出空气。但LSR模具因为配合精度太高,间隙极小,空气没有足够的通道逸出。同时,LSR的硫化是化学反应,混合后的胶料在固化过程中还会产生微量气体。如果这些空气和气体不能排出,产品就会出现困气、缺胶、烧焦。
因此,LSR模具需要在分型面上精确设计排气槽,深度控制在0.01-0.03mm。对于多穴模具或复杂结构,还需要配备真空辅助系统——合模后、注胶前,先把型腔抽成负压,让胶料在“无空气阻力”的状态下填充。
五、温度控制:加热,而不是冷却
塑胶模具靠循环冷水或油来冷却熔融的塑料,模温通常低于80℃。LSR模具则相反,需要加热到160-220℃来触发硫化,最常见的方式是使用电热管(电热筒加热器)。
模具内部通常分为两个温度区:冷流道区域(15-38℃)和型腔区域(160-220℃)。两区之间需要隔热设计,防止热量互相干扰。如果型腔温度不均匀(温差超过±2℃),产品会出现硫化程度不一致、尺寸漂移、局部过硫或欠硫等问题。
六、脱模设计:不能“硬顶”
LSR柔软易变形,顶针集中受力容易导致顶白、顶穿或撕裂。因此LSR模具的顶出系统需要更“温柔”的设计:增加顶针数量分散受力, 采用大面积推板, 或使用气吹脱模让产品均匀受力脱离模具。顶针本身也需要锥形关闭设计,不能侵入分型面关闭区域,否则残留的微量碎屑或橡胶会导致生产故障。
总结:LSR模具速查表
| 关键部位 | LSR模具特征 | 与塑胶模具的差异 |
| 流道系统 | 冷流道(15-38℃) | 塑胶常用热流道 |
| 模具温度 | 加热(160-220℃) | 塑胶冷却(<80℃) |
| 钢材 | S136等耐腐蚀不锈钢 | 普通模具钢即可 |
| 加工精度 | 0.005mm,关键部位0.002mm | ≤0.01mm即可 |
| 排气 | 精密排气槽+真空辅助 | 间隙排气即可 |
| 脱模 | 气吹/推板/多顶针 | 顶针常规设计 |
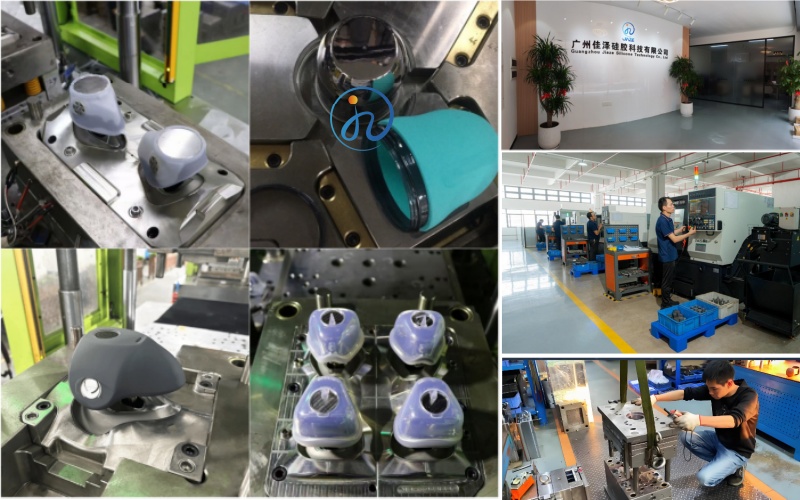
核心结论:液体硅胶注塑模具是一套“冷热分离、精密配合、真空辅助”的精密系统。它的冷流道让胶料在流道里保持液态,它的耐腐蚀钢材抵抗硫化分解物的侵蚀,它的微米级精度防止低粘度LSR溢胶,它的真空系统确保空气不在模腔内捣乱。这套系统的前期投入远高于塑胶模具,但对于医疗、母婴、精密电子等对精度和洁净度有硬性要求的产品,它是唯一能稳定量产的路径。选择具备ISO13485认证和丰富LSR模具设计经验的工厂合作,从DFM阶段就锁定冷流道方案和排气设计,是产品成功落地的关键。

 客服