
在液态硅胶(LSR)制品询价时,采购方通常会被问到两个核心参数:产品尺寸和产品克重。尺寸决定模具大小,而克重——这个看似简单的数字—实际上贯穿了从材料到工艺的整个成本链条。理解克重与成本的关系,是精准报价和成本优化的首先。本文从5个维度拆解这一逻辑。
一、材料成本:克重是“直接”的成本因子
材料成本是克重影响直观的环节。LSR原料按公斤(kg) 计价,不同等级价格差异显著:工业级LSR:约50-100元/kg, 食品级LSR:约80-150元/kg, 医疗级LSR:约120-200元/kg
单件材料成本的计算公式为: 单件材料费 = (产品净重 + 水口损耗)× 材料单价 ÷ 1000
举例:一个净重10g的医疗级LSR密封圈,水口损耗率按20%计算,材料单价150元/kg: 单件材料费 = (10g × 1.2)÷ 1000 × 150 = 1.8元/件
如果产品克重增加到20g,材料费直接翻倍至3.6元/件。克重与材料成本呈线性正相关—克重越大,材料成本越高,且高单价材料会放大这一差距。
二、水口损耗:克重越大,损耗绝对值越高
LSR注塑中,水口(流道)是不可避免的材料损耗。水口损耗率通常按产品净重的15%-30% 计算(冷流道可降至5%-10%)。关键在于:水口损耗是“固定比例”,但损耗的绝对值随克重增加而放大。
| 产品净重 | 水口损耗率 | 水口重量 | 材料总耗 |
| 5g | 20% | 1g | 6g |
| 20g | 20% | 4g | 24g |
| 50g | 20% | 10g | 60g |
同样是20%的损耗率,50g产品的浪费量是5g产品的10倍。这也是为什么大克重产品更倾向于采用冷流道系统——虽然模具成本增加,但长期量产的材料节省非常可观。
三、模具穴数:克重决定一模出几个
模具穴数直接影响单件分摊的模具成本和成型效率,而穴数受限于产品克重。LSR注塑机的注射量是固定的(如100g、200g)。产品克重越大,一模能出的穴数越少:
产品净重5g,加上水口约6g → 一台200g注射量机器可做32穴, 产品净重20g,加上水口约24g → 同样机器只能做8穴
穴数越少,单件分摊的模具费、设备折旧费和人工费越高。大克重产品在模具穴数上天然处于劣势,这也是为什么大件LSR制品单价往往更高。
四、成型周期:克重影响硫化时间
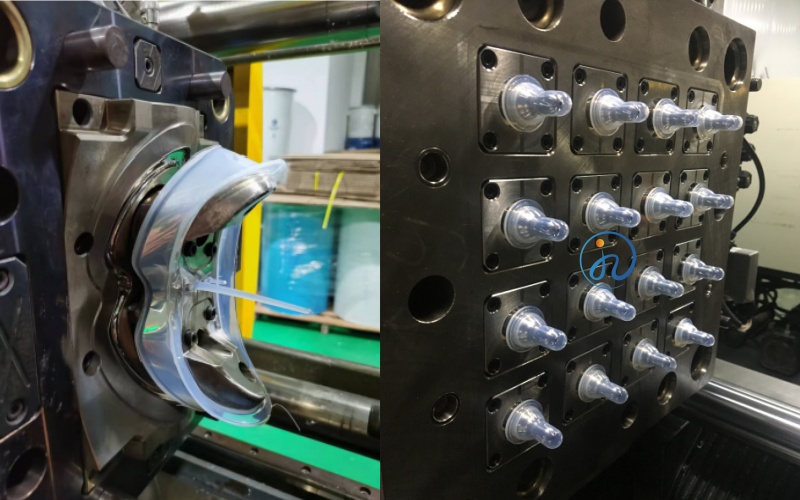
LSR的硫化时间与产品厚壁厚直接相关,而非克重本身。但克重通常与壁厚正相关—克重越大,往往意味着产品越厚。行业经验数据:LSR的硫化速度约为5秒/毫米壁厚。一个壁厚2mm的产品,硫化时间约10秒;壁厚5mm的产品,硫化时间约25秒。
成型周期越长,单台机器的日产出越低,分摊到每个产品的设备折旧和人工成本就越高。硫化时间是克重影响成本的“隐性路径”。
五、后处理与包装:克重带来的附加成本
大克重产品在后处理环节也有额外成本:去飞边:大件产品飞边面积大,人工修边时间更长, 二次硫化:厚壁产品需要更长的二次硫化时间(2-4小时),能耗成本增加, 包装运输:大克重产品单件重量大,包装材料和运输成本相应增加
总结:克重与成本的关系速查表
| 成本维度 | 克重的影响方式 | 影响程度 |
| 材料成本 | 线性正相关,克重×单价 | ★★★★★ |
| 水口损耗 | 按比例放大,绝对值随克重增加 | ★★★★ |
| 模具穴数 | 克重越大,穴数越少,分摊成本越高 | ★★★★ |
| 成型周期 | 克重间接反映壁厚,壁厚越大硫化越慢 | ★★★ |
| 后处理 | 去飞边、二次硫化、包装成本增加 | ★★ |
核心结论:液态硅胶产品的克重不是“一个重量数字”,而是贯穿材料、模具、工艺、后处理全链条的成本驱动器。在报价阶段,克重每增加10%,综合成本可能上升8%-15%(视产品结构和材料等级而定)。对于采购方而言,在满足功能要求的前提下优化产品克重,是直接的成本控制手段;对于工厂而言,精准核算克重对应的材料、穴数和周期,是报出“不亏本、有竞争力”价格的前提。

 客服