
在液态硅胶(LSR)制品询价时,采购方通常关注克重、穴数、材料等级这些“硬参数”,却容易忽略一个同样影响成本的变量:配色。“不就是加点色浆吗?”—这是很多人的反应。但事实上,LSR的配色远不是“加颜料”那么简单。从色浆选型到换色清洗,从批次一致性到认证合规,配色贯穿了成本链条的多个环节。
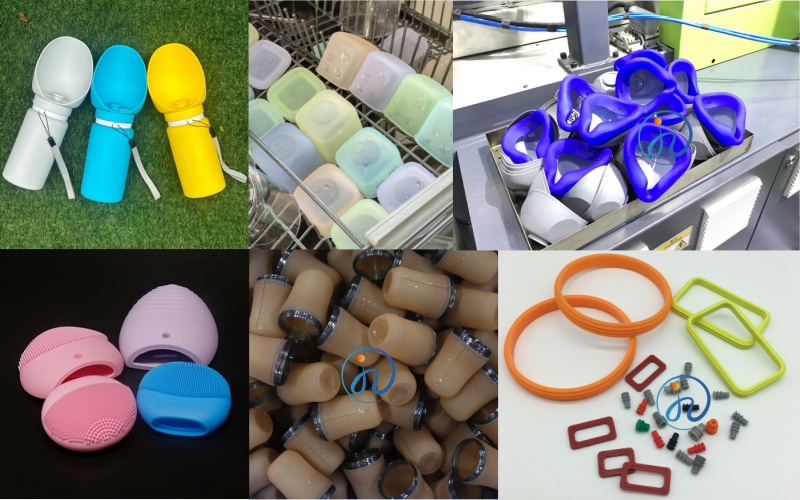
一、色浆选型:食品级/医疗级色浆价格是工业级的2-3倍
LSR色浆不是通用产品,必须与LSR体系兼容。不同认证等级对应不同的色浆成本:
| 色浆等级 | 参考价格(元/kg) | 适用场景 |
| 工业级色浆 | 20-40 | 普通密封件、工业杂件 |
| 食品级色浆 | 40-60 | 奶嘴、水杯吸嘴、烘焙模具 |
| 医疗级色浆 | 60-100 | 医疗导管、面罩、植入类配件 |
食品级和医疗级色浆需要通过FDA、LFGB、ISO 10993等认证,对重金属、迁移量、生物相容性有严格限制。色浆供应商的认证成本会直接转嫁到产品单价上。此外,色浆与LSR的相容性也影响成本。相容性差的色浆会导致分散不均、色斑、硫化异常,增加调色次数和废品率。
二、调色费用:从“来样调色”到“批次稳定”的隐形投入
客户提供的颜色参考通常是潘通色号(Pantone)或实物色板。工厂需要根据参考样进行调色打板,这一过程涉及:
打板费:每次调色需打样验证,通常300-800元/次,复杂颜色可能需要多次调整, 色差检测:使用分光测色仪检测色差(ΔE),ΔE≤1.0为合格,超过则需重新调色, 小批量试产:调色确认后,需进行小批量试产验证颜色稳定性
如果客户对颜色要求极高(如品牌色、透明色),调色周期可能长达1-2周,这些工程成本最终会计入产品单价。
三、换色损耗:从深色换浅色,废料率可达30%
这是配色对成本影响容易被低估的环节。LSR注塑的换色流程与塑胶不同。LSR是热固性材料,换色时需要:拆卸并清洗混合器、静态混合管、喷嘴,耗时约0.5-2小时, 用新色料冲洗流道和模腔,直到颜色稳定, 前几模产品全部报废,直到颜色和硫化状态都达标
换色损耗与颜色切换顺序直接相关:
| 换色顺序 | 废料率(参考) | 原因 |
| 浅色→深色 | 5%-10% | 深色覆盖浅色容易 |
| 深色→浅色 | 20%-30% | 浅色无法覆盖深色残留 |
| 透明→有色 | 10%-15% | 需彻底清除透明料 |
| 有色→透明 | 30%-50% | 透明件对杂质零容忍 |
如果同一台机器频繁切换颜色,换色损耗会显著推高成本。批量集中生产同色产品,是降低配色成本的有效手段。
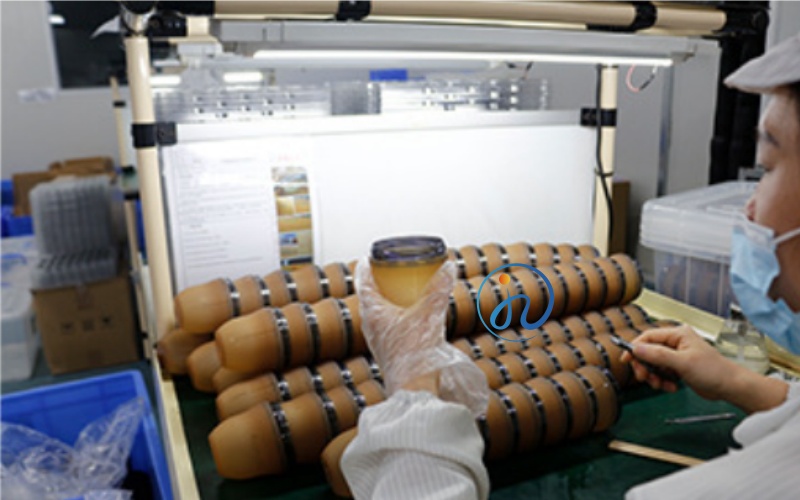
四、色浆添加比例:0.5%和3%的差距
色浆的添加比例通常在0.5%-3% 之间,取决于颜色深度和色浆浓度。浅色/半透明:添加比例约0.5%-1%, 中等颜色:添加比例约1%-2%,深色/黑色:添加比例约2%-3%
添加比例越高,色浆成本越高。以医疗级色浆(1000元/kg)为例:添加1%:每公斤LSR增加10元色浆成本, 添加3%:每公斤LSR增加30元色浆成本,如果产品克重较大,色浆成本会被进一步放大。
五、认证与合规:颜色背后的“隐性门槛”
食品级和医疗级产品的配色,面临额外的合规要求:色浆迁移测试:食品接触类产品需验证色浆在高温、油脂环境下的迁移量,测试费用约2000-5000元,生物相容性测试:医疗级产品的色浆需纳入ISO 10993评价范围,增加测试成本,批次追溯:色浆供应商需提供完整的COA(材质证明)和变更通知。如果客户要求使用特定品牌色浆(如某国际品牌),采购成本和交期都会相应增加。
总结:配色对成本的影响速查表
| 成本维度 | 影响方式 | 影响程度 |
| 色浆选型 | 食品级/医疗级价格是工业级2-3倍 | ★★★★★ |
| 调色费用 | 打板费300-800元/次,复杂色更高 | ★★★ |
| 换色损耗 | 深→浅换色废料率20%-30% | ★★★★ |
| 添加比例 | 0.5%-3%,深色成本更高 | ★★★ |
| 认证合规 | 迁移测试、生物相容性测试 | ★★★ |
核心结论:液态硅胶的配色不是“加点颜色”那么简单,而是涉及色浆选型、调色工程、换色损耗、认证合规的系统性成本项。在满足外观要求的前提下,减少颜色种类、集中批量生产同色产品、优先选择浅色系,是控制配色成本的有效策略。选择具备ISO13485认证和食品级/医疗级色浆供应链的工厂合作,才能在合规与成本之间找到更优解。

 客服