
在液态硅胶(LSR)包胶应用中,不锈钢是常见的金属基材之一—从医疗器械手柄, 汽车传感器外壳,到智能穿戴表壳, 工具握把,处处可见它的身影。但客户常问的问题恰恰是:“包不锈钢,会不会脱层?”直接回答:如果什么都不做,直接注塑包胶,脱层几乎是必然的。但如果工艺到位,脱层是可以被控制在极低概率的。 关键在于理解不锈钢与LSR之间“先天不亲”的本质,以及用系统性的方法去弥合这道鸿沟。
一、为什么不锈钢包胶“天生容易脱”?
脱层的根源,在于两种材料的“极性错配”与“表面惰性”。
LSR是非极性材料,表面能极低(<24mN/m),化学性质稳定,缺乏与金属反应的活性基团。而不锈钢表面虽然能高,但表面覆盖着一层致密的钝化氧化铬层,这层氧化膜化学惰性强,LSR的分子链很难与其形成有效的化学键合或物理锚固。
更棘手的是热膨胀系数的巨大差异:不锈钢约为10×10⁻⁶/℃,而LSR高达300×10⁻⁶/℃,相差近30倍。当产品经历温度变化时,界面会产生巨大的内应力。如果粘接强度不足以抵抗这股应力,脱层就从边缘开始起翘、蔓延。
二、关键一:表面处理是不锈钢包胶的“生死线”
要让LSR“抓得住”不锈钢,首先就是破坏那层惰性的氧化膜,并构建可供粘接的活性表面。
物理粗化:喷砂是成本更低,效果更直接的方法。使用氧化铝砂(80-120目)对不锈钢表面进行喷砂,使粗糙度达到Ra 1.6-3.2μm或更高。微观的凹凸结构为LSR提供了机械锚固的“抓手”,显著提升物理咬合力。有研究显示,经过 grit blasted(喷砂)处理的304不锈钢,配合合适的粘接体系,剥离强度可达82 N/cm,且失效模式为橡胶本体破坏(意味着粘接强度超过了硅胶自身强度)。
化学活化:喷砂后需立即进行除油清洗(超声波+溶剂),然后进行等离子处理或涂覆硅烷偶联剂。等离子处理(氩气或氩氧混合,功率100-300W,时间30-60秒)能去除残留有机物并引入羟基等活性基团,使后续粘接更可靠。
三、关键二:底涂剂选型必须“对钢下药”
对于不锈钢,不能随便拿一瓶通用底涂就用。底涂剂的作用是在金属表面和LSR之间搭建一座“分子桥”。
针对不锈钢,应选用含硅烷偶联剂(如氨基硅烷、环氧硅烷)的专用底涂。有技术资料明确指出,不锈钢/铝用氨基硅烷体系底涂,铜/锌用环氧硅烷体系底涂。底涂的涂布量需精确控制(通常干膜厚度在微米级),涂布后需在60-80℃下充分干燥(约10-15分钟),确保溶剂完全挥发,否则残留溶剂会在硫化时形成气泡或弱边界层。
一个重要提醒:市面上有些“选择性自粘型LSR”,对PC、PA等塑料有很好的粘接力,但对不锈钢、铝等金属的粘接力反而较弱,设计初衷是为了避免粘模。如果你用这种材料包不锈钢而不加底涂,脱层几乎是注定的。
四、关键三:机械锁合是“第二道保险”
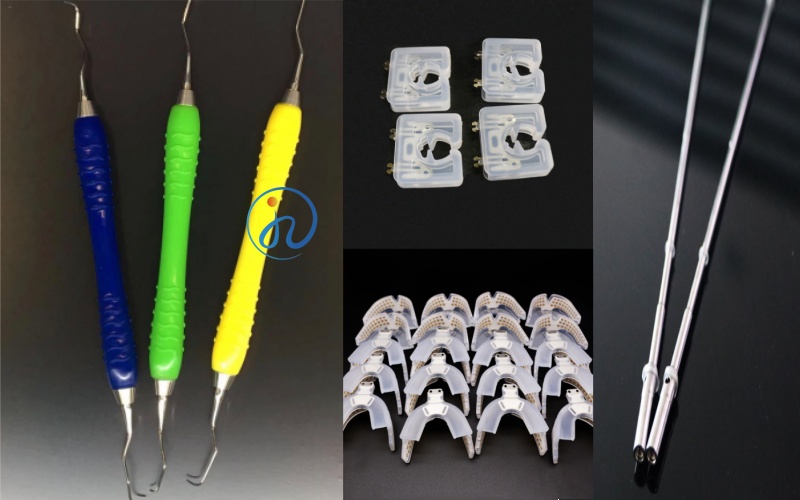
单靠化学粘接,在长期受力或温度循环下仍有风险。在结构设计上增加机械锁合,是提升可靠性的关键手段。
在不锈钢嵌件上设计倒扣、通孔、锯齿状沟槽或环形卡槽,让LSR在成型时填充进去,形成物理互锁。例如,设计深度0.5-1mm、齿距2-3mm的锯齿沟槽,可以将剥离强度从纯化学粘接的水平显著提升。对于精密件,激光打标可以在不锈钢表面加工出微米级的凹坑阵列,增加锚固点,同时不损伤基材外观。
五、关键四:工艺参数必须“伺候到位”
即便材料和表面处理都对了,工艺参数失控依然会导致“虚粘”——看起来粘住了,一受力就开。
模具温度:不锈钢导热快,模温需确保在160-180℃(或根据LSR牌号推荐值),保证胶料在接触不锈钢表面时能迅速升温、流平、浸润并完成交联。模温不足,LSR在不锈钢表面“爬”不开,界面全是微观空隙。
注射与保压:采用足够的注射压力(金属包胶通常80-120MPa)确保胶料填充到每一个微观凹坑和倒扣中,保压时间需充足(15-20秒以上),让界面在压力下充分接触、反应。
二次硫化:对于要求高可靠性的产品,成型后的二次硫化(150-200℃,2-4小时) 能进一步完成交联、消除内应力,使粘接强度趋于稳定。
六、什么情况下“不脱层”是可以保证的?
当以下条件同时满足时,不锈钢包胶的脱层风险可以被控制在极低水平:
不锈钢表面经过喷砂+清洗+等离子/底涂的完整前处理
选用针对金属的硅烷偶联剂底涂,而非通用底涂或依赖“自粘型”LSR
结构上设计了机械锁合(倒扣/沟槽/通孔)
模温、压力、保压时间按材料规格标准化管控
量产阶段执行剥离强度抽检(如90°剥离≥5N/mm或更高标准)
如果以上任何一环缺失,脱层风险就会显著上升。 很多工厂打样时手工精细处理,样品粘得很牢;一到量产,前处理工序缩水、底涂喷涂不均、模温波动,脱层就批量出现。所以,考察一家包胶工厂,不要只看样品,要看它的量产前处理流程是否标准化、可追溯。
总结:不锈钢包胶防脱层速查表
| 关键环节 | 核心措施 | 目标/标准 |
| 表面粗化 | 喷砂(氧化铝80-120目) | Ra 1.6-3.2μm或更高 |
| 表面活化 | 等离子处理或硅烷偶联剂 | 去除氧化膜,引入活性基团 |
| 底涂选型 | 不锈钢专用氨基硅烷底涂 | 干膜厚度均匀,充分干燥 |
| 结构设计 | 倒扣/沟槽/通孔 | 深度≥0.5mm,形成机械互锁 |
| 工艺参数 | 模温160-180℃,压力80-120MPa | 充分浸润与交联 |
| 量产管控 | 剥离强度抽检 | 90°剥离≥5N/mm(或按标准) |
核心结论:液态硅胶包胶不锈钢会脱层,但脱层不是“不可避免”的。它是一道工程题:不锈钢的惰性表面和热膨胀差异是客观存在的挑战,但通过表面粗化+化学活化+专用底涂+机械锁合+工艺标准化的系统性方案,可以实现可靠的粘接。选择具备ISO13485认证和金属包胶量产经验的工厂合作,从DFM阶段就锁定前处理流程和结构方案,是把“会不会脱”从悬念变成确定性的关键。

 客服