
在液态硅胶(LSR)注塑模具设计中,脱模方案的选择直接决定产品良率和模具寿命。大多数情况下,顶针,气顶或斜顶就能解决问题。但当产品结构“刁钻”到这些常规手段都失效时,拆镶件(拼合镶件) 就成了不得不考虑的方案。拆镶件,指的是把模具中难以脱模的部分做成可拆卸或可拼合的镶件,开模后先将镶件与产品一起取出,再在模外将产品从镶件上分离。这种方式效率低,需要人工干预,但在特定结构下,它是唯一能保证产品完整性的选择。本文梳理5个需要考虑拆镶件脱模的核心场景。
场景一:深骨位或深腔结构,顶出无法均匀受力
当产品存在较深的骨位(加强筋)或深腔时,常规顶针很难把产品平稳顶出。
判断依据:行业模具设计经验中,骨位较深(≥10mm)时考虑拆镶件成型。深骨位意味着产品与模具型腔的接触面积大,LSR的吸附效应显著,顶针集中受力容易导致骨位根部撕裂或产品变形。拆镶件后,产品随镶件一起取出,在模外有充足的操作空间将产品与镶件分离,避免在机台上强行拉拽。
设计要点:镶件形状尽可能规则,长宽尺寸取整,减少组装偏位风险。镶件需有足够的定位精度,合模时与模腔紧密配合,防止LSR溢入缝隙。
场景二:管状或紧密包裹结构,产品“抱死”在型芯上
当产品呈管状或需要紧密包裹在型芯上成型时,脱模阻力主要来自产品对型芯的包紧力。
判断依据:专利文献显示,管状硅胶产品因紧密包裹在成型镶件上,常规脱模方式难以取出,需要将成型镶件设计为可活动的拼合结构,开模后通过镶件分离来释放产品。类似地,结构复杂的硅胶产品具有较多卡扣位时,直接拉拽容易造成产品破损,需要模芯可分开的镶件设计来辅助脱模。
设计要点:拼合镶件需有可靠的导向和锁紧机构,确保合模时拼合紧密、无错位。开模后镶件分离的驱动力可来自弹簧、气缸或机械联动。
场景三:复杂倒扣,超出“硬脱”极限且滑块/斜顶无法布置
LSR柔软,浅倒扣可以硬脱。经验上,硬度30-50 Shore A的硅胶可承受5%-10%的强制变形,倒扣深度不超过该处壁厚的10%且不尖锐时,可直接强行脱出。但超过这个范围,就需要滑块、斜顶或拼合镶件。
判断依据:当倒扣方向多、空间狭小,滑块和斜顶没有布置空间时,拆镶件是替代方案。例如内螺纹、侧向深孔等结构,滑块机构过于复杂或成本过高,拼合镶件可以在开模后通过手动或半自动方式分离,实现脱模。
设计要点:镶件的拼合面应避开产品的外观面和密封面,拼合线位置的飞边需控制在可接受范围内。对于医疗/食品级产品,拼合线处需便于清理,不藏污纳垢。
场景四:薄壁或易变形产品,顶出受力即损伤
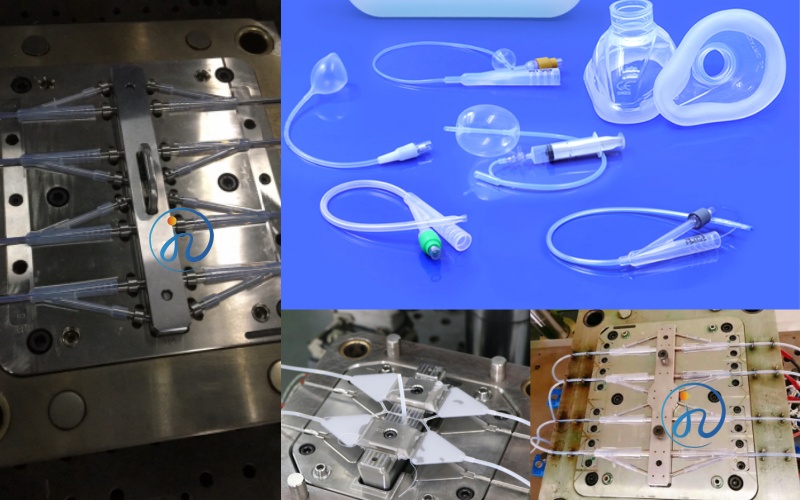
薄壁LSR产品(如0.3mm以下的膜片、密封唇)刚性极低,顶针或推板施加的顶出力容易导致产品变形、顶白甚至顶穿。
判断依据:当产品壁厚过薄,无法承受任何集中顶出力时,让产品“留在镶件上”再在模外取件,是避免损伤的有效方式。镶件对产品形成均匀支撑,分离时受力分散,产品不易变形。
设计要点:镶件与产品的接触面需光滑,避免分离时产生摩擦划伤。对于有密封唇的产品,镶件设计应避免压迫密封唇区域。
场景五:多腔模具中局部结构差异大,需要独立排气或溢胶控制
在多腔LSR模具中,如果各腔的局部结构存在差异(如包胶厚度不同、边缘凸起位置不同),统一的分型面设计可能导致部分腔困气或溢胶。
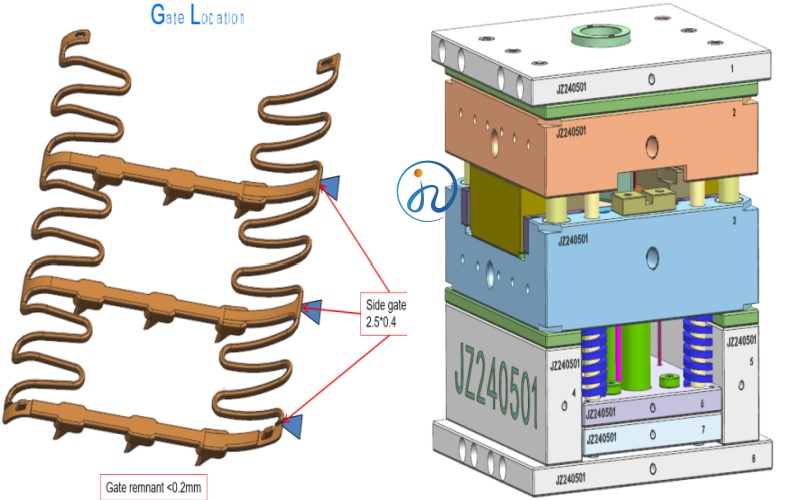
判断依据:LSR模具技术资料显示,对于包胶结构较厚、边缘凸起为充填末端的产品,成型时极易困气。常规做法是在产品边缘凸起位置区域拆分多层中板并进行溢胶和排气处理,脱模时多层中板分步取出清理。这种“拆镶件”的本质,是用镶件来解决排气和溢胶问题,同时兼顾脱模。
设计要点:镶件之间的配合精度需保证排气槽深度可控(0.01-0.03mm),既排气又不溢胶。镶件需有独立的定位和固定方式,防止注胶压力下位移。
拆镶件的代价与适用边界
拆镶件不是“首选方案”,而是“首选的手段”。它的代价很明确:
| 代价 | 影响 |
| 效率低 | 需要人工或半自动分离产品与镶件,无法全自动脱模 |
| 镶件磨损 | 反复拆装导致配合精度下降,需定期更换 |
| 拼合线痕迹 | 产品上留下拼合线,可能影响外观或密封 |
| 管理复杂度 | 多套镶件需编号管理,防止混用 |
因此,在DFM阶段,优先考虑的是优化产品设计(取消或简化倒扣、加大脱模斜度)、改进顶出方案(气顶、推板、斜顶)。只有当这些方案都不可行时,才进入拆镶件的评估。
总结:拆镶件脱模场景速查表
| 场景 | 判断依据 | 拆镶件的作用 |
| 深骨位/深腔 | 骨位≥10mm,顶出易撕裂 | 产品随镶件取出,模外分离 |
| 管状/包裹结构 | 产品包紧型芯,拉拽破损 | 拼合镶件分离,释放包紧力 |
| 复杂倒扣 | 超出硬脱极限,滑块无空间 | 镶件拼合替代滑块 |
| 薄壁易损件 | 壁厚过薄,无法承受顶出力 | 镶件支撑,均匀受力 |
| 多腔排气/溢胶 | 局部结构差异导致困气 | 分层镶件控制排气与溢流 |
核心结论:液态硅胶脱模考虑拆镶件,核心判断标准是常规顶出, 气顶, 滑块/斜顶方案都无法在保证产品完整性的前提下完成脱模。深骨位, 管状包裹, 复杂倒扣, 超薄壁, 多腔排气差异是五类典型场景。拆镶件牺牲的是效率和自动化程度,换来的是产品良率和结构可行性的底线保障。选择具备ISO13485认证和丰富LSR模具设计经验的工厂合作,在DFM阶段就评估脱模方案,是避免“模具开出来却取不出产品”的关键。

 客服