
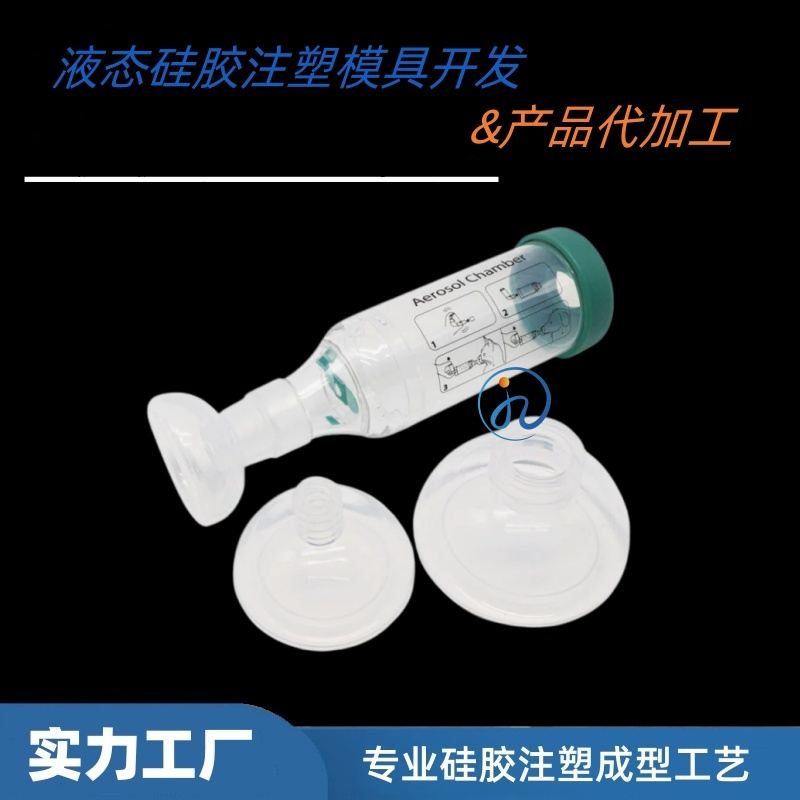
在液态硅胶(LSR)注塑模具设计中,分模线(分型面)的位置是一个看似简单, 实则影响深远的决策。分模线是模具分型面在产品上留下的痕迹。它决定了产品的外观品质, 密封性能, 脱模顺畅度,甚至模具的加工成本和寿命。位置定错了,产品可能外观不合格, 密封失效,甚至根本脱不了模。本文从6个维度,梳理LSR制品分模线定位的核心原则。
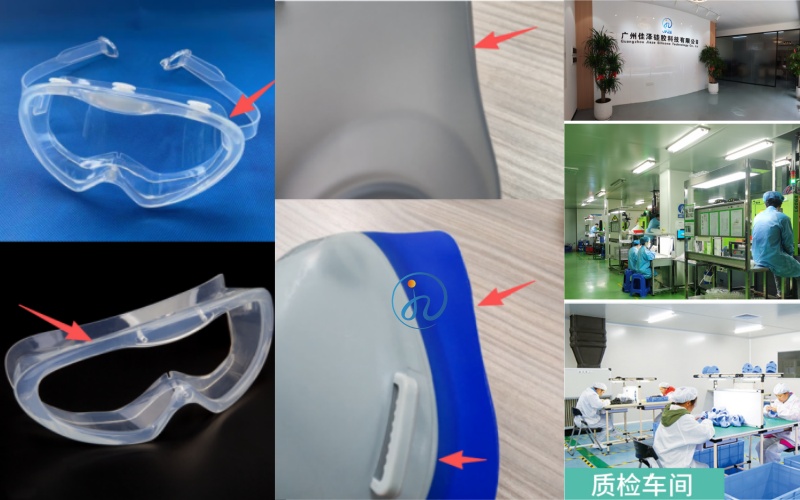
一、产品外观:分模线应避开外观面和触感区域
这是直观的考量因素。LSR制品通常用于医疗、母婴、消费电子等领域,对外观和触感有较高要求。分模线如果落在产品的正面、握持面或经常触碰的区域,会直接影响用户体验。设计原则:
分模线应优先放在产品的非外观面(如底部、背面、内侧)
对于透明LSR产品,分模线位置需特别谨慎——透明件对分模线极其敏感,任何痕迹都会影响透光效果
如果无法完全避开外观面,应通过精密加工将分模线控制在更小可见程度(分型面配合精度≤0.01mm)
二、密封面:分模线不能横穿密封区域
对于密封圈、密封垫、面罩密封边等产品,密封面的完整性至关重要。分模线如果横穿密封面,会在密封面上留下一条微小的凸起或凹陷。LSR虽然柔软,但在高压或长期压缩下,这条分模线可能成为泄漏通道。设计原则:
分模线应避开密封唇、密封面的关键区域
如果无法避开,需将分模线处的飞边控制在≤0.05mm,并通过后处理去除
对于医疗面罩等密封要求极高的产品,分模线应设计在密封面的非接触区域
三、脱模方向:分模线决定产品从哪一侧脱出
分模线的位置直接决定了产品脱模时从哪一侧脱离,进而影响顶出系统的设计。设计原则:
分模线应设在产品的最大轮廓处,确保产品能顺利从模腔中脱出
避免分模线与脱模方向垂直,否则产品会被“卡住”
对于有倒扣的产品,分模线位置需与滑块或斜顶的设计协调
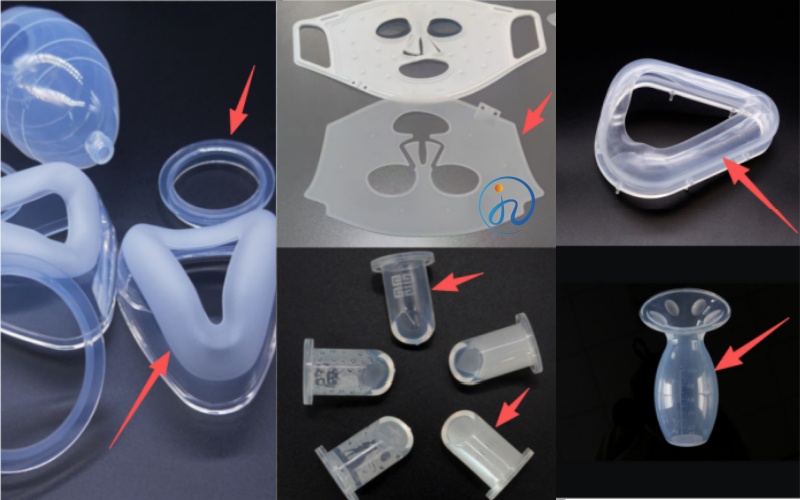
四、模具加工:分模线影响加工难度和成本
分模线的位置直接影响模具分型面的加工难度。设计原则:
分模线应尽量设计在平面或简单曲面上,便于分型面的精密加工
避免分模线落在复杂曲面或深腔区域,否则分型面配合精度难以保证
分型面的平面度需控制在≤0.01mm,LSR粘度极低,间隙过大会产生飞边
五、排气需求:分模线位置影响排气效果
LSR注塑中,空气必须从模腔中排出,否则会产生困气、烧焦、缺胶。分模线处的分型面间隙,往往是排气的重要通道。设计原则:
分模线应有利于空气从模腔末端排出
在薄壁末端和流动死角,需在分模线处设置排气槽(深度0.01-0.03mm)
对于复杂结构,分模线位置需配合真空辅助排气系统设计
六、LSR材料特性:低粘度带来的特殊考量
LSR的粘度极低(类似水状),流动性极强。这一特性对分模线设计提出了特殊要求。设计原则:
分模线处的分型面配合必须极其精密(≤0.01mm),否则LSR会钻入缝隙产生飞边
飞边厚度通常控制在≤0.05mm,超过则需人工修边,增加成本
分模线位置应便于飞边的去除——设计在平面或直边处,比设计在曲面或死角处更容易修边
总结:分模线定位速查表
| 考量维度 | 核心原则 | 关键参数 |
| 产品外观 | 避开外观面、握持面 | 透明件需特别谨慎 |
| 密封面 | 不横穿密封区域 | 飞边≤0.05mm |
| 脱模方向 | 设在最大轮廓处 | 避免与脱模方向垂直 |
| 模具加工 | 平面/简单曲面 | 分型面平面度≤0.01mm |
| 排气需求 | 利于空气排出 | 排气槽0.01-0.03mm |
| LSR特性 | 精密配合防飞边 | 分型面配合≤0.01mm |
核心结论:LSR制品分模线的定位,是外观, 密封, 脱模, 加工, 排气, 材料特性六个因素的综合平衡。没有“万能位置”,只有“合适的位置”。选择具备ISO13485认证和丰富LSR模具设计经验的工厂合作,从DFM阶段就介入分模线评审,才能确保产品外观、密封和量产良率三者兼得。

 客服