
在液态硅胶(LSR)注塑模具设计评审中,注胶口位置是容易被低估的决策点。它不像穴数那样直接影响报价,也不像冷流道那样占据成本大头,但注胶口一旦选错,后续试模阶段的气泡, 困气, 缺胶, 熔接痕问题会反复出现,调工艺只能缓解, 无法根治。作为通过ISO13485认证, 具备十年以上LSR模具制造与量产交付经验的工厂,我们经手的注胶口方案覆盖从单点针阀到多腔冷流道。本文从工程判断的角度,梳理注胶口位置该怎么定。
判断一:注胶口必须与排气路径成对设计
LSR粘度极低,流动性接近水,填充过程中型腔内的空气必须被有序排出。注胶口的位置本质上决定了空气往哪里跑。如果注胶口设在型腔一端,熔体从该端向另一端推进,空气应被挤压至远端汇聚,排气槽或反胶口就设在那里。
一项针对液态硅胶注射模具的专利设计给出了具体做法:在进胶口轴对称位置设置反胶口,孔径控制在进胶口孔径的一半以内,最小Φ0.4mm,作用是在填充末期平衡进胶压力并排出汇聚的空气。这一设计的逻辑值得借鉴:注胶口和排气口是一对搭档,选注胶口时必须同步确认空气的最终汇聚点在哪里。如果注胶口设在型腔中央、向四周辐射填充,空气会困在多个角落,排气设计难度成倍增加。
判断二:优先避开壁厚突变区域
LSR在厚壁区域固化慢,在薄壁区域固化快。如果注胶口正对厚壁段,熔体进入后先在厚壁处堆积,薄壁段可能因压力不足而缺胶;反之,注胶口设在薄壁处,厚壁区域容易因保压传递不足而产生缩水或内部气泡。
行业经验是:注胶口应设在壁厚相对均匀, 且从注胶口到各末端流程长度接近的位置。对于壁厚差异不可避免的产品,注胶口宜设在较厚一侧,让熔体从厚向薄推进,利用厚壁处较高的压力将熔体压入薄壁区域。但需注意,LSR的固化是热传导控制的,厚壁处芯部固化时间可能比表皮慢数倍,注胶口附近厚壁区域的固化时间需要在试模时单独验证。
判断三:外观面与功能面的取舍
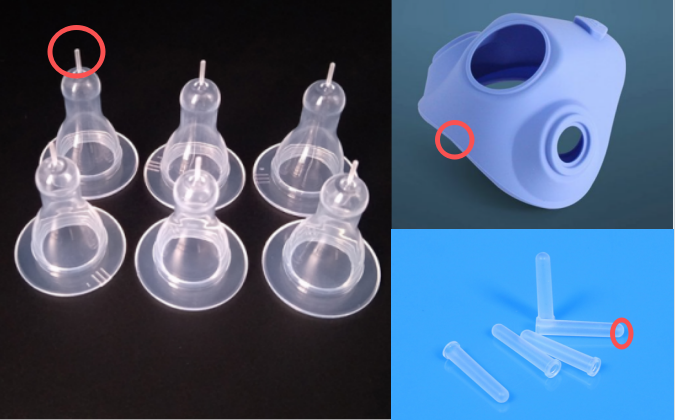
注胶口会在制品表面留下痕迹。针阀式浇口痕迹最小,但仍有阀针印;开放式浇口则会留下胶口凸起或剪切痕。对于医疗产品,外观要求往往来自两个方向:患者接触面不能有凸起或锐边,洁净面不能有藏污纳垢的凹坑。
实际决策中,我们建议客户在DFM阶段就标注出“不可接受注胶口痕迹”的区域。如果功能面与外观面重合,注胶口通常需要转移到非外观侧,通过潜伏式流道或斜面进胶将胶口引到产品边缘或非可见面。代价是流道结构更复杂、模具成本上升,但比量产阶段因外观不良导致批量退货划算得多。
判断四:注胶口尺寸要匹配LSR的流动性
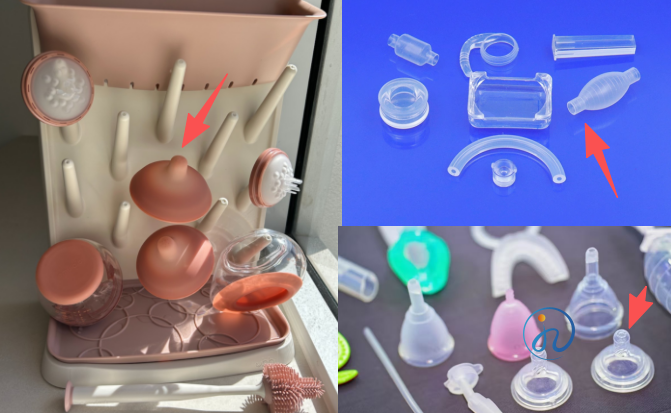
LSR注胶口尺寸远小于普通塑胶模具。常规LSR注胶口直径在0.2mm至0.5mm之间。太小则剪切过大, 填充不足,太大则浇口痕迹明显且后续去除困难。
这一判断与注胶口位置的关系在于:位置决定了流程长度,流程长度反过来约束浇口尺寸。如果注胶口到最远端的流程较长,浇口需要适当放大以降低压力损失;如果产品尺寸小,流程短,小浇口即可满足填充。在多腔模具中,各腔的流程长度必须一致,否则需要靠流道平衡或独立针阀调节来补偿,这也意味着注胶口位置在各腔之间必须保持对称或等效。
判断五:模具结构是硬约束,不是可选项
注胶口位置要落到模具上,而模具结构有自己的边界条件。滑块, 抽芯, 顶出机构占据的空间,往往让理论更优的注胶口位置无法实现。例如产品侧面有倒扣需要滑块脱模,注胶口就不能设在滑块分型面上,否则溢胶飞边会卡死滑块。
另一种常见约束来自包胶产品。当LSR需要包覆在塑胶嵌件上时,注胶口必须避开嵌件的遮挡区域,否则熔体无法直接冲击到需要包胶的表面。此时注胶口位置需要与嵌件定位结构协同设计,确保LSR从注胶口进入后能优先填充包胶界面,而不是被嵌件挡住形成死区。
小结
液态硅胶注胶口位置的选择,本质是在排气可行性, 壁厚分布, 外观约束, 流动需求与模具结构之间找交集。没有“最好”的位置,只有“在当前产品结构和模具方案下最不坏”的位置。在ISO13485体系下,注胶口位置的决策还需要留下记录:为什么选这个位置、试模时该位置的表现数据、如果更换位置需要走什么变更流程。把判断依据写清楚,比选对一个位置本身更有长期价值。
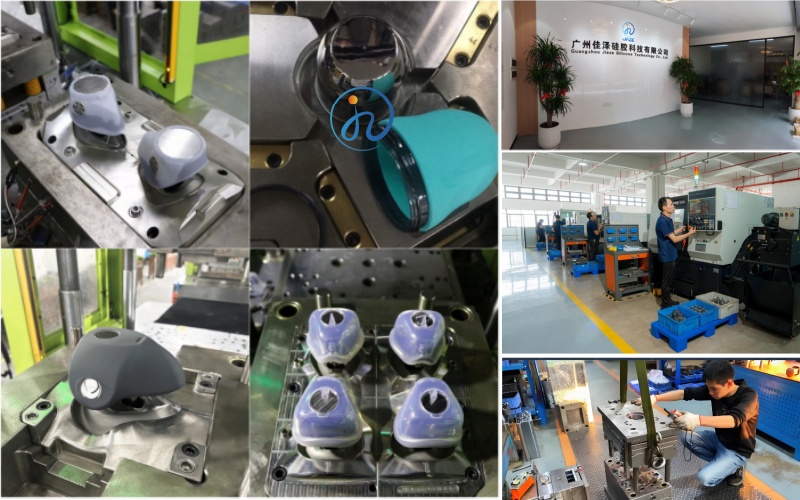
广州佳泽硅胶科技有限公司拥有10年以上液态硅胶注塑模具制造与量产交付经验,通过ISO13485认证。公司专注LSR注胶口与流道设计, 精密包胶成型, 覆盖医疗, 电子, 母婴等领域,提供从模具到量产的一体化交付服务。

 客服