
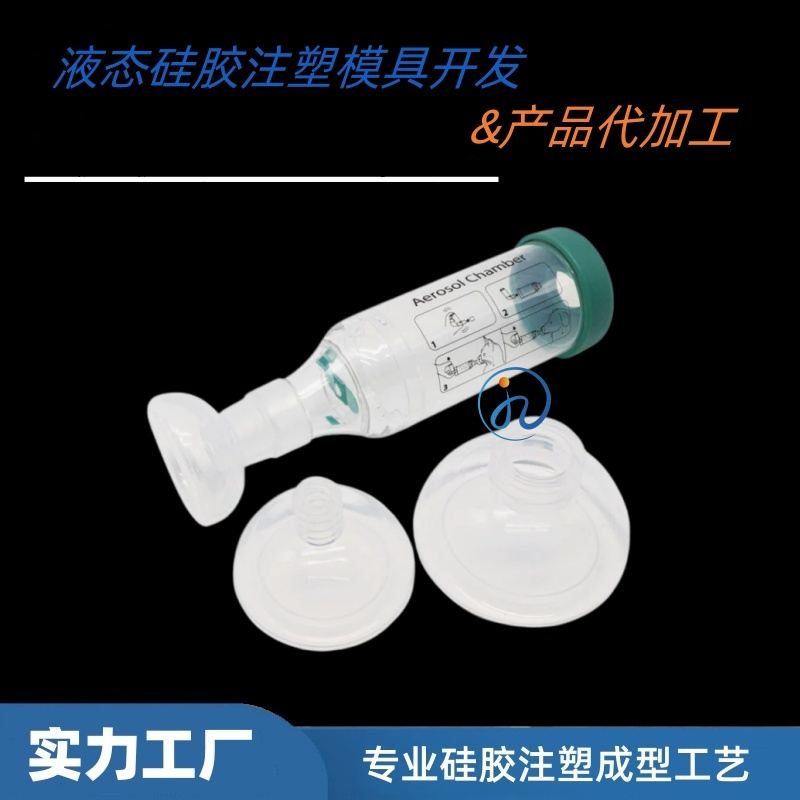
液态硅胶(LSR)注塑成型,是一种将双组分液体硅胶通过精密计量混合后,注射入加热模具中快速硫化成型为弹性体制品的工艺。它和普通固态硅胶的模压成型完全不同——不是“把胶料放进去压”,而是“把液体打进去、让它自己长成形状”。理解这个工艺,关键在于抓住三个核心:液体进,热模熟,冷流道保。本文按实际生产流程拆解。
一、原料处理:A/B双组分,低温保存
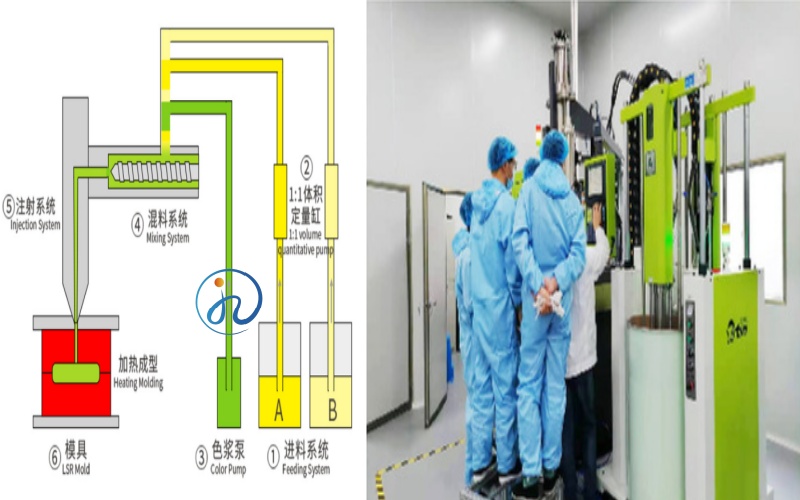
液态硅胶是A、B两个组分独立包装的液体。A组分含有铂金催化剂,B组分含有交联剂。两者在室温下混合后不会立即固化,但一旦接触高温就会快速反应。
储存要求:A/B组分需在5-25℃避光储存,防止提前交联。使用前需回温至车间温度(约23℃),避免水汽凝结。
配比精度:A/B通常按1:1混合,计量泵误差需控制在±0.5%以内。配比偏差会直接导致硬度漂移或硫化不完全。
二、混合与计量:静态混合器完成“临门一脚”
A/B两组分从料桶经精密计量泵抽出,进入静态混合器——一根内部有交错混合叶片的管道,胶料流过时被反复切割、重组,实现近乎均匀的混合。
混合后的胶料进入注塑机的冷却料筒,温度维持在20-25℃,确保胶料在注射前始终保持液态。这是LSR注塑与塑胶注塑最大的温度逻辑差异:塑胶料筒是加热的,LSR料筒是冷却的。
三、注射:低压快填,给空气留出路
混合好的液态硅胶被注射入模具型腔。LSR的粘度极低(类似水状),流动性极好,因此注射压力通常只需100-1000 bar,填充时间约0.5-3秒。
但低粘度也带来一个麻烦:空气容易被包裹。如果注射速度过快,胶料前沿呈湍流状态,会把空气卷进去。因此注塑机通常采用多级注射:起始阶段慢速层流填充,让空气从排气槽排出;中段提速完成填充;末端降速避免过冲和飞边。
注射量的精确控制也至关重要。有资料指出,型腔填充量控制在98-99% 为宜,剩余部分由胶料在热模中的热膨胀补足。如果填充过满,热膨胀会导致胶料被挤压出分型面形成飞边。
四、硫化:热模具触发“化学交联”
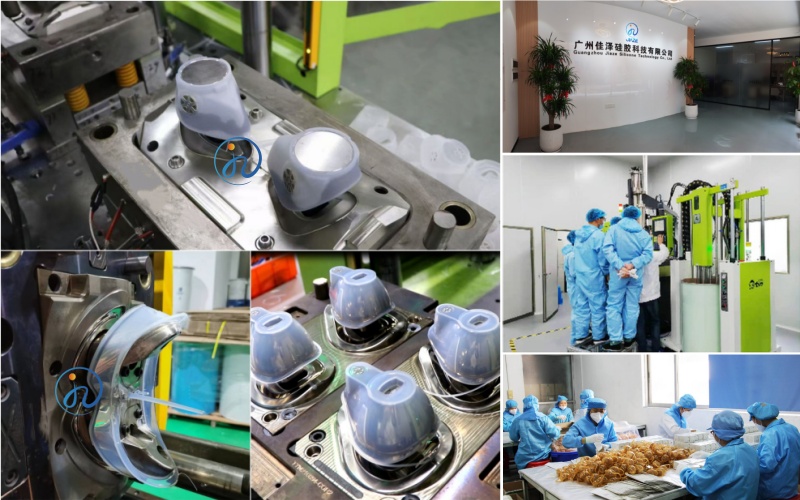
胶料进入模具后,真正的“成型”才开始。模具被加热到170-220℃,高温触发铂金催化加成反应:A组分的乙烯基与B组分的硅氢键发生交联,液态胶料在数秒到数十秒内固化为弹性体。
这个反应不产生副产物,是LSR高纯净度的根源。硫化时间取决于产品最厚壁厚,行业经验约为5秒/毫米。
保压的作用与塑胶注塑不同。塑胶保压是为了补偿冷却收缩,而LSR保压是为了提供反压力,防止胶料在热膨胀时被挤出型腔。保压时间通常1-4秒,直到浇口处的硅胶固化、无法回流为止。
五、冷流道:LSR模具的“标配”
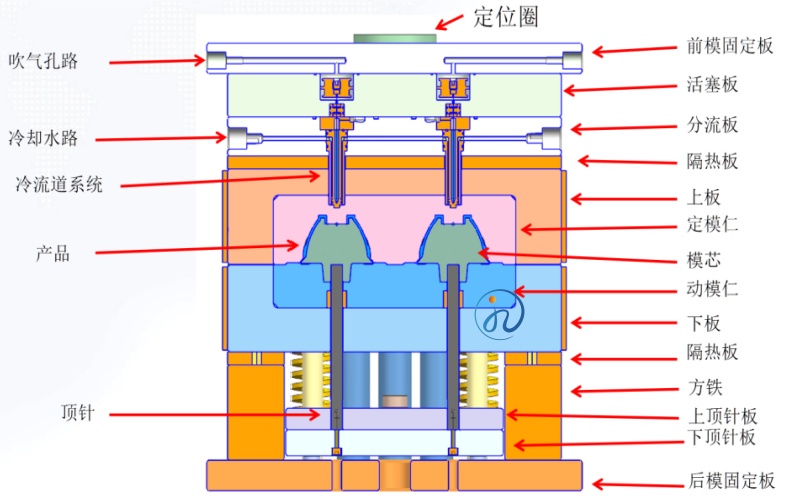
LSR注塑几乎必须使用冷流道系统。流道区域被冷却水维持在20-50℃,使流道内的胶料始终保持液态,下一模继续使用,原料利用率可达98%以上。
如果使用热流道(塑胶常用),LSR会在流道内提前硫化,堵死流道,模具直接报废。这是LSR模具与塑胶模具最核心的结构差异之一。
针阀式冷流道还能在保压结束后自动关闭浇口,实现无料柄生产,省去人工修剪工序,避免破坏密封唇等关键区域。
六、脱模与后处理
硫化完成后开模,产品需要从模具中取出。LSR柔软易变形,顶针集中受力容易导致顶白或撕裂,因此常采用气吹脱模或机械手取件,让产品均匀受力脱离模具。
部分医疗/食品级产品还需二次硫化(150-180℃×2-4h),进一步完成交联、去除低分子挥发物,稳定硬度和密封性能。
总结:LSR注塑工艺速查表
| 工艺环节 | 核心动作 | 关键参数 |
| 原料处理 | A/B双组分回温 | 5-25℃储存,±0.5%配比 |
| 混合计量 | 静态混合器+冷却料筒 | 料筒20-25℃ |
| 注射 | 多级注射,慢-快-慢 | 压力100-1000 bar,时间0.5-3s |
| 硫化 | 热模具触发铂金加成 | 模温170-220℃,约5s/mm |
| 冷流道 | 流道冷却保液态 | 20-50℃,利用率98%+ |
| 脱模 | 气吹/机械手取件 | 均匀受力,防撕裂 |
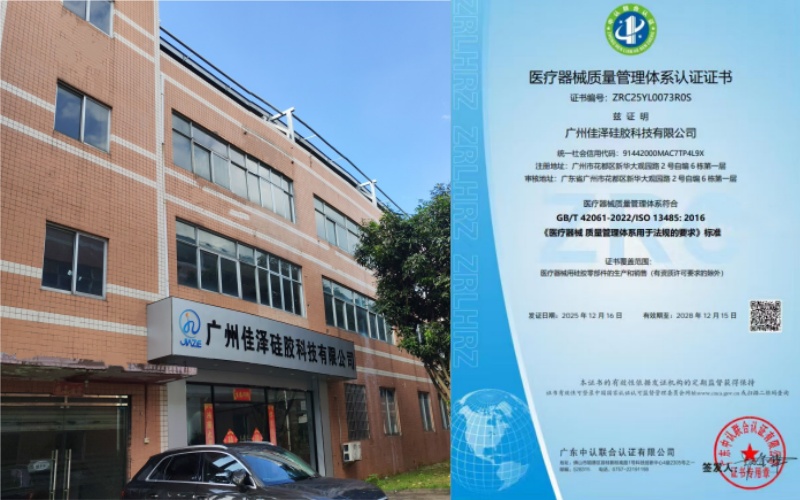
核心结论:液态硅胶注塑成型,本质是“用冷的方式保持液态,用热的方式触发固化”。A/B胶在低温下精确混合,低温输送, 进入热模具后瞬间交联成型,冷流道让未固化的胶料循环使用。这套工艺的核心价值在于:精度高(±0.01-0.03mm), 纯净度高(铂金硫化无副产物), 批次一致性好(全自动配比),是医疗, 母婴, 精密电子,工业防护等高要求场景的首选成型方式。选择具备ISO13485认证和丰富LSR量产经验的工厂合作,从DFM阶段就锁定冷流道方案和排气设计,是产品成功落地的关键。

 客服