
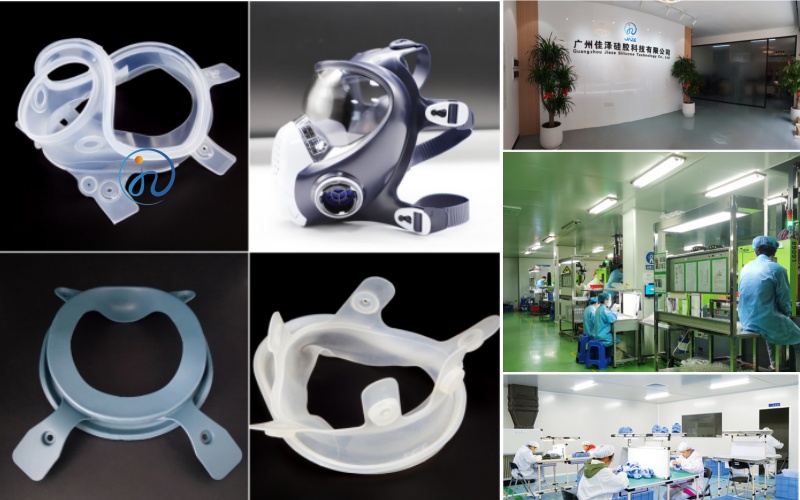
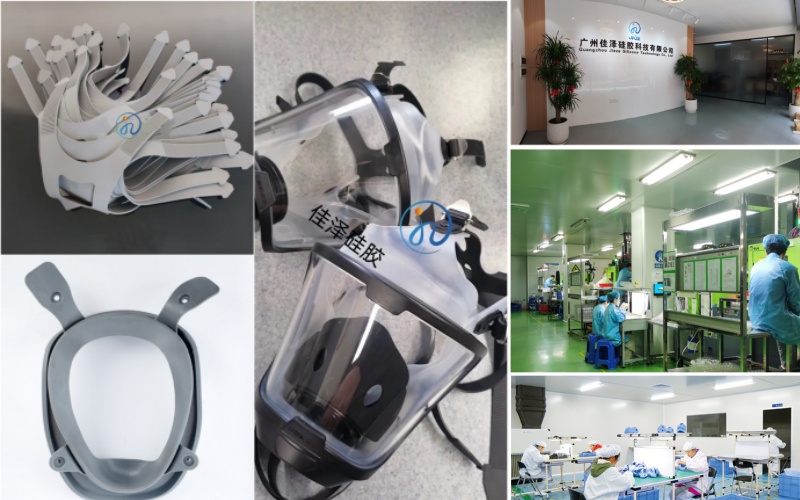
全面罩防毒面罩的结构复杂度远高于普通防护面罩——它需要在同一个产品上集成硬质面屏框架, 柔软硅胶密封唇, 呼气阀座, 滤毒罐接口,还要保证与面部贴合的气密性。传统模压工艺难以胜任这种多材料,多结构的集成需求,而液态硅胶(LSR)注塑成型凭借精密包胶能力,成为高端全面罩的主流工艺。一套可落地的LSR注塑解决方案,执行路径可以拆解为6个步骤。
首先:材料选型—自粘型LSR是包胶成功的前提
全面罩通常采用“硬质框架(PC/PA)+ 柔软硅胶密封唇”的双色结构。LSR与硬质基材的结合强度,直接决定面罩是否漏气。
关键决策:优先选用自粘型液态硅胶。这类材料(如瓦克ELASTOSIL LR 3070系列、信越KE2095系列)经过分子设计,无需对PC/PA基材进行底涂预处理,即可在硫化过程中与热塑性基材形成化学键合。专利数据显示,合适的硅胶-基材组合可实现平均破坏力25N以上,部分组合超过300N。
如果选用非自粘型LSR,则必须配套等离子处理或底涂剂,增加了工序和不确定性。对于全面罩这类安全关键产品,自粘型LSR是更稳妥的起点。
第二步:模具设计—冷流道、排气、分型面三大核心
LSR模具与塑胶模具的逻辑完全相反,全面罩模具的设计重点在三个系统。
冷流道系统(必备):LSR遇热即固化,流道区域必须保持低温(20-30℃),使胶料在流道内始终为液态;型腔区域加热至140-200℃触发硫化。针阀式冷流道还能在保压后封闭浇口,实现无料柄生产,避免后续修剪破坏密封唇的完整性。
排气系统(生命线):全面罩面积大、曲面复杂,困气是缺料和烧焦的主因。排气槽深度需精确控制在0.01-0.02mm——既能排气,又不会让低粘度LSR溢入形成飞边。配合真空辅助系统,在注胶前将型腔抽至负压,从根本上消除气泡。
分型面位置:密封唇(与皮肤接触的区域)应避免设置分型线。理想设计是将分型面放在外观非工作面,确保密封区光滑无毛刺,防止刮伤皮肤或形成泄漏通道。
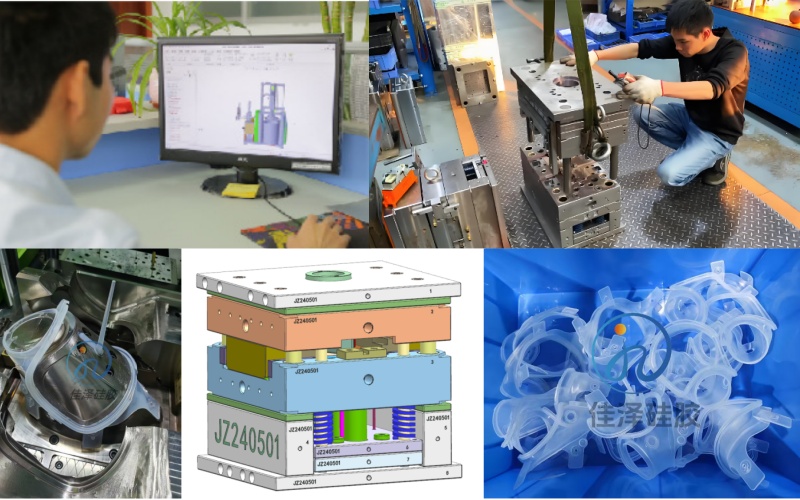
第三步:包胶成型——温度与压力的协同控制
包胶阶段的核心矛盾是:温度要足够高以触发LSR硫化,但不能高到让PC/PA基材软化变形。
温度窗口:模具温度通常控制在140-200℃,具体取决于LSR牌号和基材耐温性。专利文献指出,硫化温度需“足以固化硅胶,但低于热塑性基材的玻璃化转变温度”。对于PC基材(热变形温度约130℃),实际模温需在硫化效率和基材保护之间找平衡。
注射策略:采用慢-快-慢多段注射。起始慢速让胶料以层流方式平稳填充,给空气排出时间;中段适当提速完成填充;末端降速避免过冲和飞边。薄壁密封唇区域尤其需要慢速起始,防止喷射包裹空气。
第四步:硫化与二次硫化——稳定性能的必要环节
LSR在模具中完成初步硫化后,部分医疗/防护级产品还需二次硫化(150-180℃×2-4h),以进一步完成交联反应、去除低分子挥发物,稳定硬度和密封性能。
对于全面罩密封唇,二次硫化还能降低压缩永久变形率,确保长期佩戴后仍能保持贴合力。
第五步:气密性检测——面罩功能的验证
全面罩的核心功能是密封防护,检测环节不可省略。
检测标准参考:面罩密封性测试要求泄漏率≤1.0%(ISO 16900-1),气密性验证需内部压力保持≥500Pa(GB/T 2891-2022)。检测方法包括正压测试(向面罩内部施加压力,记录衰减值)和负压测试(抽真空后监测压力回升速率),配合人工头模型模拟实际佩戴状态。
量产管控:每批次抽检气密性,关键密封面区域进行100%外观检查(无飞边、无缺胶、无气泡)。
第六步:洁净生产与批次追溯——合规的底线
全面罩属于呼吸防护设备,生产环境直接影响产品安全性。医疗级/防护级产品应在洁净车间内完成注塑、取件和包装,配合机械手自动取件减少人工接触污染。
批次追溯需覆盖:原料批次号、A/B胶配比记录、硫化参数、气密性检测数据、成品数量。一旦出现质量问题,可快速定位问题环节。
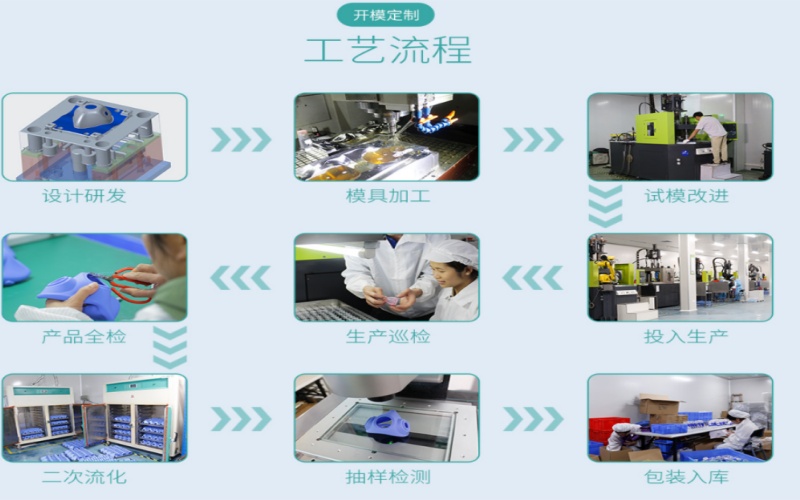
总结:执行流程速查表
| 步骤 | 核心任务 | 关键参数/标准 |
| 材料选型 | 自粘型LSR+PC/PA基材 | 破坏力≥25N |
| 模具设计 | 冷流道+排气+分型面 | 排气槽0.01-0.02mm,流道≤30℃ |
| 包胶成型 | 温度窗口+多段注射 | 模温140-200℃,慢-快-慢 |
| 二次硫化 | 稳定硬度与密封力 | 150-180℃×2-4h |
| 气密检测 | 泄漏率与压力保持 | 泄漏≤1.0%,压力≥500Pa |
| 洁净追溯 | 洁净车间+批次记录 | 十万级,全流程可查 |
核心结论:全面罩防毒面罩的LSR注塑解决方案,执行核心在于自粘型材料选对,冷流道模具做精,包胶温度控稳,气密检测守住底线。四个环节中任何一个失守,都会以漏气,脱层或飞边的形式暴露在成品上。选择具备ISO13485认证和面罩类包胶量产经验的工厂合作,从DFM阶段就把材料选型和排气方案定下来,是项目一次成功的保障。

 客服