
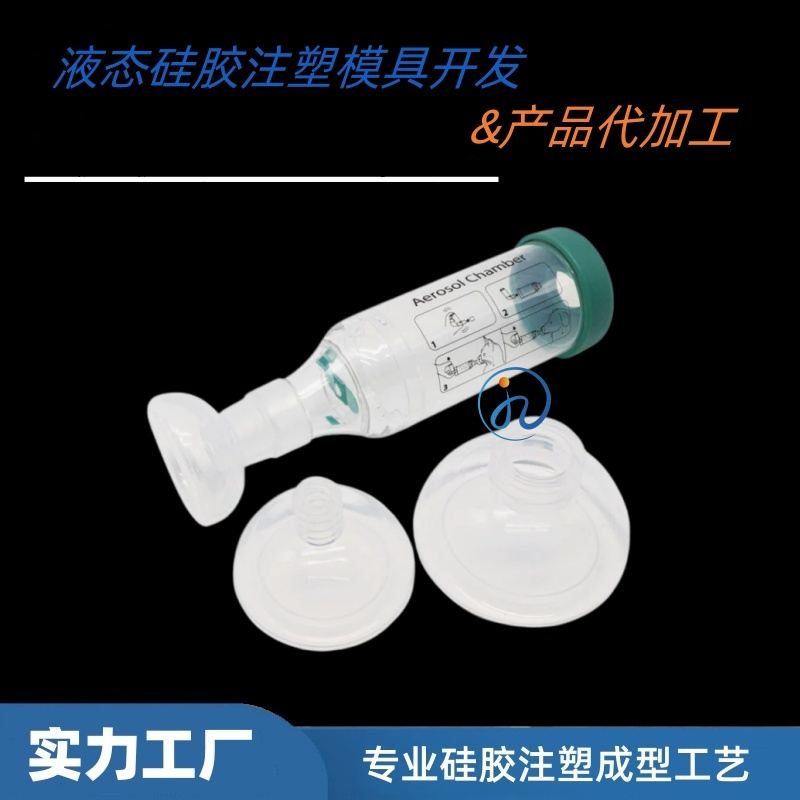
工业防护面罩的开发,看似结构简单—一个面罩主体,一圈密封边,几个阀片。但真正做过的人知道,从一张图纸到稳定量产,中间隔着五道专业门槛。很多品牌商在找工厂时,习惯性地问“你们能做硅胶注塑吗”,得到的回答几乎都是“能”。但“能做”和“能帮你从0到1落地”是两件事。本文从5个维度,帮你判断一家工厂是否真正具备防护面罩的解决方案能力。
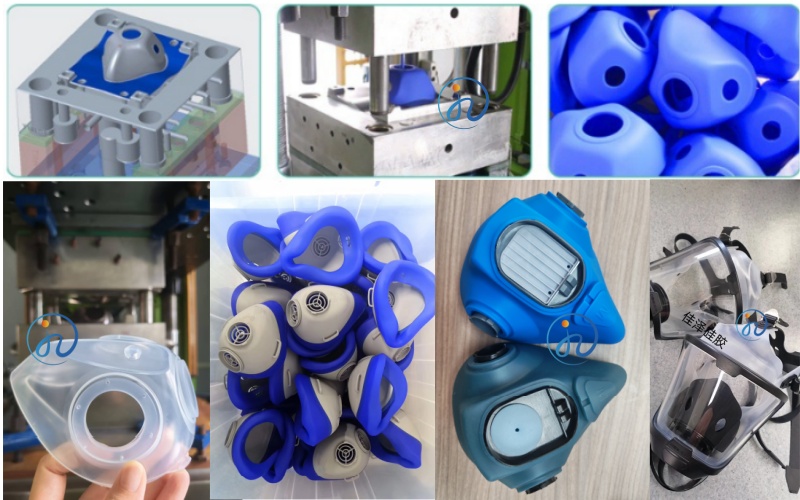
一、是否能在设计阶段介入,而不只是“接单生产”
防护面罩对气密性,贴合度,佩戴舒适性要求极高。如果工厂只是照图加工,后期出现漏气,压脸,脱模困难时,往往已经错过了更佳优化窗口。
判断标准:是否能在开模前进行DFM可制造性分析,针对硅胶的流动性、收缩率、脱模角度提出结构优化建议,是否检查壁厚均匀性、分模线是否避开密封面、排气槽如何布置,是否有面罩类产品的设计或优化案例可供参考
一个优秀的解决方案伙伴,能在设计阶段规避掉后期30%以上的模具修改问题。
二、是否具备液态硅胶模具的自研自产能力
这是最核心的门槛。防护面罩属于大面积薄壁、复杂曲面结构,对模具精度和表面质量要求极高。很多做普通塑胶模具的厂家做不好LSR模具,因为两者在浇注系统、排气设计、温度控制上完全不同。
判断标准:是否拥有独立的液态硅胶模具设计团队,而非外包,是否具备五轴加工、镜面放电等精密加工能力,模具钢材是否选用S136等耐腐蚀不锈钢(LSR硫化会释放腐蚀性分解物,普通钢寿命极短),是否有冷流道系统的设计集成能力(LSR模具必备,防止胶料提前硫化)
没有自研自产模具能力的注塑厂,很难把防护面罩的硅胶件做好。
三、是否掌握面罩包胶与密封成型的核心工艺
防护面罩通常涉及硅胶与硬质骨架(PC/PA66)的包胶结合。LSR与塑胶的极性差异导致“天生不粘”,如果工艺不到位,脱层和漏气是必然结果。
判断标准:是否掌握等离子处理、底涂剂应用或自粘型LSR等包胶粘接方案,包胶剥离强度能否达到3.5N/mm以上(行业应用基本要求),骨架与模具的配合精度是否控制在≤0.01mm(LSR粘度极低,间隙稍大就溢胶),是否有气密性测试能力,能验证面罩的密封效果
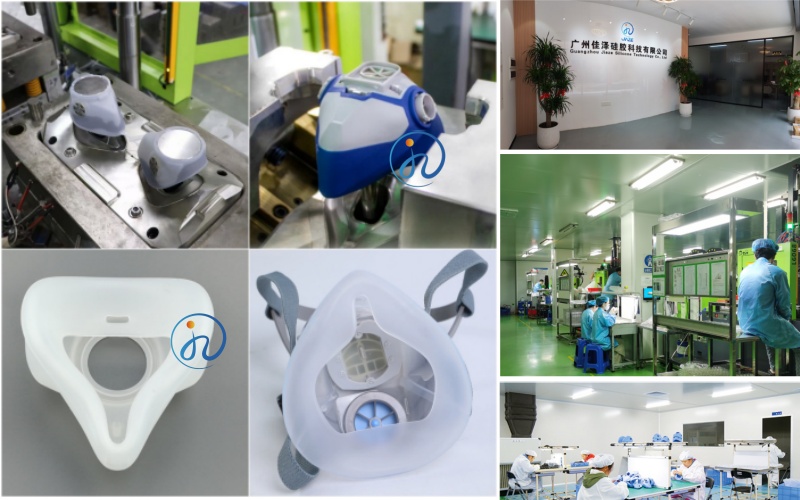
四、是否有洁净车间与完整的品控体系
防护面罩直接关系使用者安全,品控体系不是“加分项”,是“底线”。
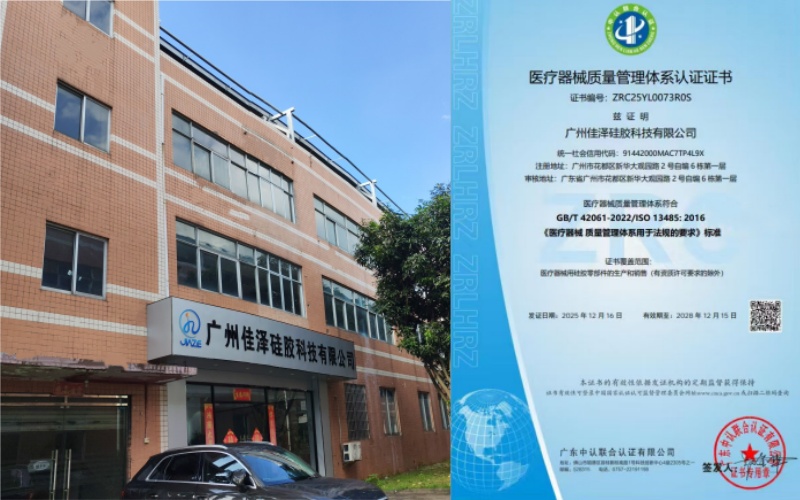
判断标准:是否有ISO13485或ISO9001认证(医疗级防护产品需ISO13485),是否在洁净车间内生产(避免微生物和颗粒污染),是否对每批产品进行硬度、拉伸强度、撕裂强度等关键指标检测,是否建立从原料批次到成品出货的全流程追溯体系,量产良率是否能稳定在95%以上
五、是否提供“从图纸到交付”的一体化服务
很多品牌商不得不分别找设计公司、模具厂、注塑厂、组装厂,沟通成本高、责任边界模糊、项目周期不可控。真正好用的解决方案工厂,应该能把这一段链条打通。
判断标准:是否同时具备:产品设计优化、模具制造、注塑量产、检测能力,是否有项目经理全程跟单,统一对接,是否愿意在小批量试产阶段配合调整工艺和模具,从图纸到样品,周期是否可控(行业优秀水平约15-25天完成首样)
总结:选择工厂的速查表
| 评估维度 | 核心问题 | 合格标准 |
| 设计介入 | 能否在开模前优化结构? | 提供DFM报告,规避30%改模风险 |
| 模具能力 | 是否自研自产LSR模具? | 独立团队+S136钢材+冷流道 |
| 包胶工艺 | 能否解决脱层和漏气? | 剥离强度≥3.5N/mm,配合≤0.01mm |
| 品控体系 | 是否有洁净车间和追溯? | ISO13485+十万级+良率95%+ |
| 一体化服务 | 是否从设计管到交付? | 全链条能力+项目经理跟单 |
核心结论:选择工业防护面罩的从0到1解决方案工厂,不要只看报价单,要看它能不能在设计阶段帮你避坑、在模具上保证精度,在包胶上解决脱层,在品控上守住底线,在交付上全程负责。一个错误的供应商选择,可能让你的项目在模具开好后反复改模,量产迟迟上不去,良品率低到无法盈利。选择具备ISO13485认证和防护面罩类量产经验的工厂合作,是项目成功落地的保障。

 客服