
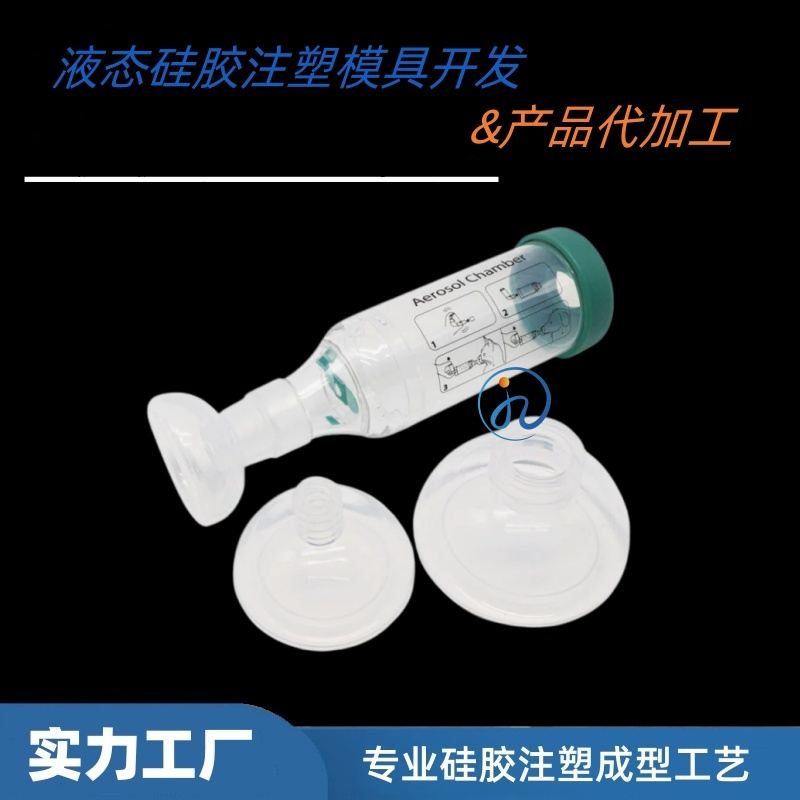
呼吸机鼻罩硅胶垫,是呼吸机与患者面部之间的关键密封部件。它需要同时满足三个看似矛盾的要求:柔软亲肤, 密封可靠, 长期佩戴不压伤。这样一个看似简单的硅胶垫,从原材料到成品,需要经过一套精密的加工流程。本文以液态硅胶(LSR)注塑工艺为主线,拆解鼻罩硅胶垫的完整制造过程。
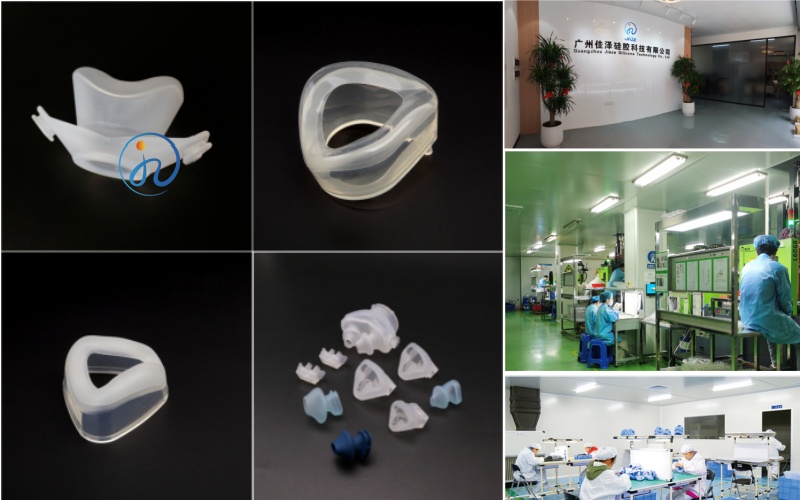
一、模具设计与制造:精度的起点
鼻罩硅胶垫的加工,从模具开始。DFM分析:收到产品3D图纸后,工厂首先进行DFM(面向制造的设计)分析,检查壁厚均匀性、脱模斜度、分型面位置、排气设计等。鼻罩垫通常为薄壁曲面结构,壁厚在0.5-2mm之间,需确保厚薄过渡平缓。模具设计要点:
分型面位置:合模线需避开与面部接触的密封面,避免影响佩戴舒适性, 排气系统:薄壁曲面区域需设置排气槽(深度0.01-0.03mm),防止困气
冷流道系统:LSR模具必须配备冷流道,流道区域冷却至≤80℃,防止胶料提前硫化, 模具钢材:选用S136耐腐蚀不锈钢,确保长期生产不锈蚀
模具加工:采用慢走丝、五轴CNC等精密设备,型腔加工精度达±0.005mm,表面抛光至Ra≤0.05μm。
二、材料选型:医疗级LSR是基础
鼻罩硅胶垫直接接触患者面部,材料必须满足医疗级要求。材料要求:
认证等级:通过ISO 10993生物相容性测试(细胞毒性、致敏、刺激), 硬度:通常选用Shore A 30-50的柔软区间,确保佩戴舒适, 透明度:部分产品要求高透明,需选用气相胶, 铂金硫化:采用铂金催化加成反应,无副产物,高纯净度
材料储存:A/B双组分需在5-25℃避光储存,使用前充分回温至车间温度(23±3℃),避免水汽凝结。
三、注塑成型:冷热分明的精密控制
这是整个加工工艺的核心环节。注塑流程:
A/B胶配比:计量泵按1:1精确配比,误差控制在±0.5%以内
混合:经静态混合器混合均匀
注射:混合后的液态硅胶被注入加热的模具型腔(160-220℃)
硫化:在模具中发生铂金催化交联反应,数秒到数十秒完成固化
开模取件:机械手自动取件,避免人工接触污染
关键工艺参数:料筒温度:冷却(约20℃),防止胶料提前固化, 模具温度:160-220℃,触发硫化反应, 注射压力:50-100MPa,确保薄壁区域充分填充, 硫化时间:根据壁厚计算,约5秒/毫米。为什么用冷流道:LSR遇热即固化,如果使用热流道,胶料会在流道内提前硫化。冷流道系统确保流道区域保持低温,原料利用率可达98%以上。
四、二次硫化:稳定性能的必要步骤
部分医疗级LSR产品需要二次硫化,以进一步完成交联反应、去除低分子挥发物。工艺参数:温度:150-180℃, 时间:2-4小时(根据产品厚度调整), 目的:稳定硬度, 去除VOC, 提升生物相容性
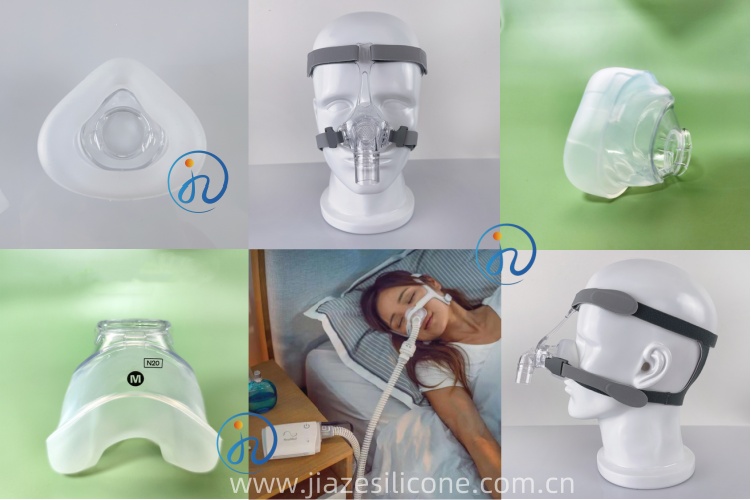
五、品检与测试:医疗级产品的“安全关”
鼻罩硅胶垫作为医疗器械配件,需要经过严格的品检流程。
| 检测项目 | 检测方法 | 合格标准 |
| 外观检查 | 目视+CCD视觉检测 | 无飞边、无气泡、无杂质 |
| 尺寸检测 | 二次元/三次元测量 | 关键尺寸公差±0.05mm |
| 硬度测试 | 邵氏硬度计 | Shore A ±3度 |
| 密封性测试 | 气密性检测 | 无泄漏 |
| 生物相容性 | 第三方检测 | ISO 10993合格 |
| 洁净度 | 微粒检测 | 符合洁净车间标准 |
总结:鼻罩硅胶垫加工工艺速查表
| 工艺环节 | 核心任务 | 关键参数 |
| 模具设计 | DFM分析+精密加工 | 精度±0.005mm |
| 材料选型 | 医疗级LSR | ISO 10993、Shore A 30-50 |
| 注塑成型 | A/B配比+硫化 | 配比±0.5%,模温160-220℃ |
| 二次硫化 | 稳定性能 | 150-180℃×2-4h |
| 品检测试 | 外观+尺寸+生物相容性 | 全检+第三方报告 |
| 包装灭菌 | 洁净包装+灭菌 | 洁净车间 |
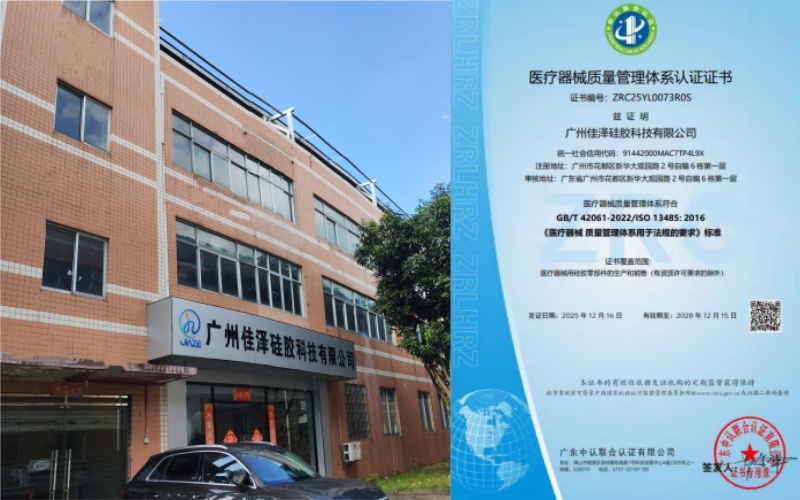
核心结论:呼吸机鼻罩硅胶垫的加工工艺,核心在于医疗级材料+精密模具+受控注塑+严格品检的全流程管控。每一个环节都直接影响产品的密封性、舒适性和安全性。选择具备ISO13485认证和医疗级LSR量产经验的工厂合作,是确保鼻罩硅胶垫品质可靠的关键。
广州佳泽硅胶科技有限公司,是一家集液态硅胶(LSR)模具研发、精密注塑成型与量产交付于一体的科技型工厂。公司深耕医疗级LSR制品领域十余年,精通呼吸机鼻罩硅胶垫的薄壁曲面成型工艺,掌握A/B胶±0.5%精密配比,冷流道集成及二次硫化等核心技术。已通过ISO13485及ISO9001认证,配备洁净车间与全自动注塑产线,为医疗器械客户提供从模具开发到量产交付的一站式OEM/ODM服务。

 客服