
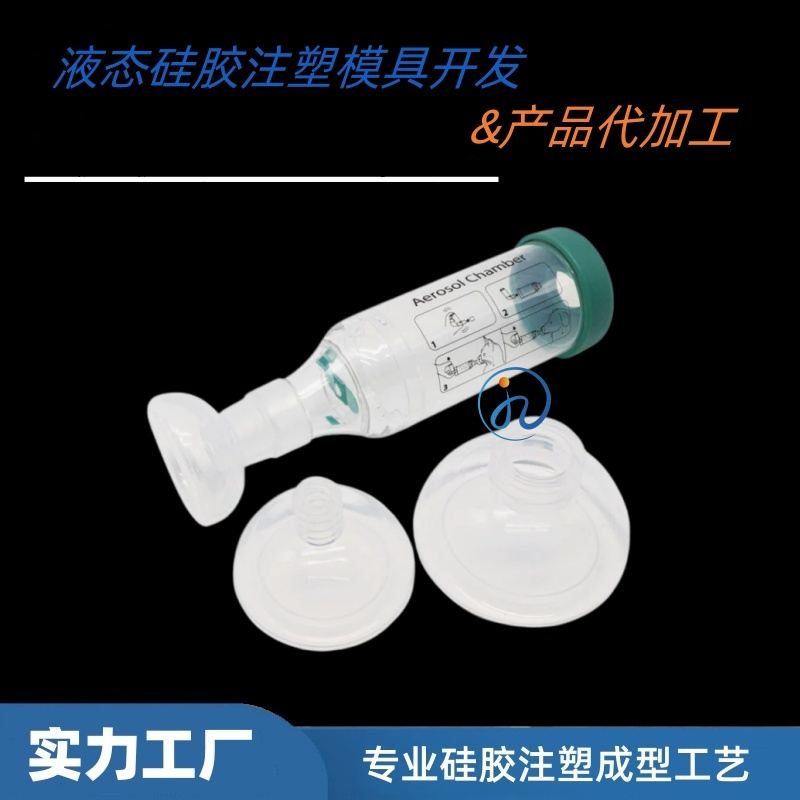
在硅胶与硬质基材(如PC、PA66、金属)结合的产品制造中,有两种主流工艺路线:LSR包胶一体成型和后续粘接(用胶水将成型好的硅胶件粘到基材上)。两者都能实现“软硬结合”,但底层逻辑完全不同。一体成型是“在模具中长在一起”,后续粘接是“先做好再粘上去”。这个差异,决定了产品的可靠性、生产效率和综合成本。
本文从5个维度,系统对比两种工艺的优劣。
一、结合强度:化学键合 vs 物理粘附
这是两者根本的差异。
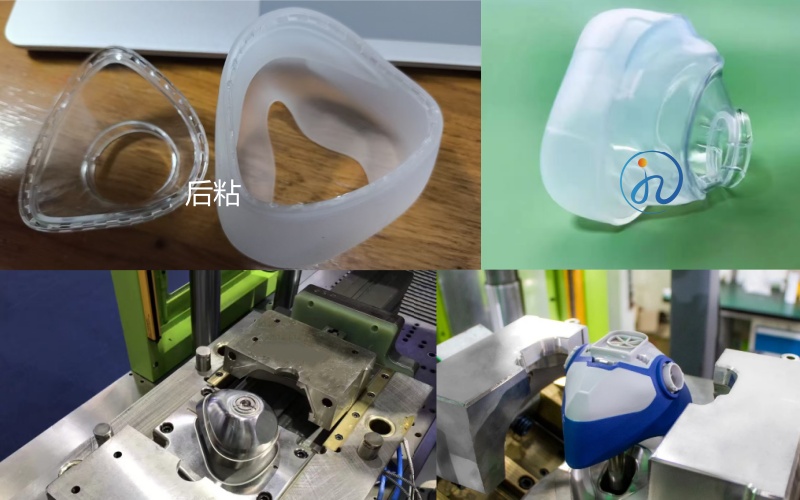
LSR包胶一体成型:液态硅胶在加热模具中与基材表面发生化学交联反应,形成共价键或机械互锁。配合等离子处理、底涂剂或自粘型LSR,剥离强度可达3.5-8N/mm。这种结合是“分子级”的,界面处没有明显的分界线。
后续粘接:使用硅胶胶水(如RTV硅胶、UV固化胶)将成型好的硅胶件粘到基材上。结合力主要靠胶水的物理粘附,剥离强度通常<2N/mm,且胶水层本身是薄弱环节。在温度变化或长期受力时,胶水层可能老化、开裂。
结论:一体成型的结合强度是后续粘接的2-4倍,在需要承受拉力、剪切力或长期振动的场景中,优势显著。
二、密封性:零接缝 vs 潜在泄漏通道
对于防水, 防尘, 气密性要求的产品,密封性是核心指标。
LSR包胶一体成型:硅胶与基材在模具中同步成型,界面无接缝、无胶水层。LSR填充基材表面的微观孔隙,形成连续密封。泄漏率可控制在<5%,满足IP68等高标准防护要求。
后续粘接:胶水层是潜在的泄漏通道。涂胶不均匀、胶水老化、界面污染都可能导致局部密封失效。对于医疗面罩、防水连接器等产品,后续粘接的密封可靠性远不如一体成型。
结论:一体成型从结构上消灭了“接缝”这一泄漏风险点,密封可靠性更高。
三、生产效率:一次成型 vs 多道工序
LSR包胶一体成型:在注塑机上一次完成——放入基材、注入LSR、硫化、取件。全自动化生产,一人可管多台机。成型周期以“秒”计算。
后续粘接:需要多道工序——硅胶件成型→表面处理→涂胶→贴合→固化→检测。工序多、人工多、周期长。胶水固化通常需要数小时到24小时,占用场地和模具。
结论:一体成型的生产效率是后续粘接的3-5倍,且人工成本大幅降低。
四、外观品质:无缝一体 vs 胶线可见
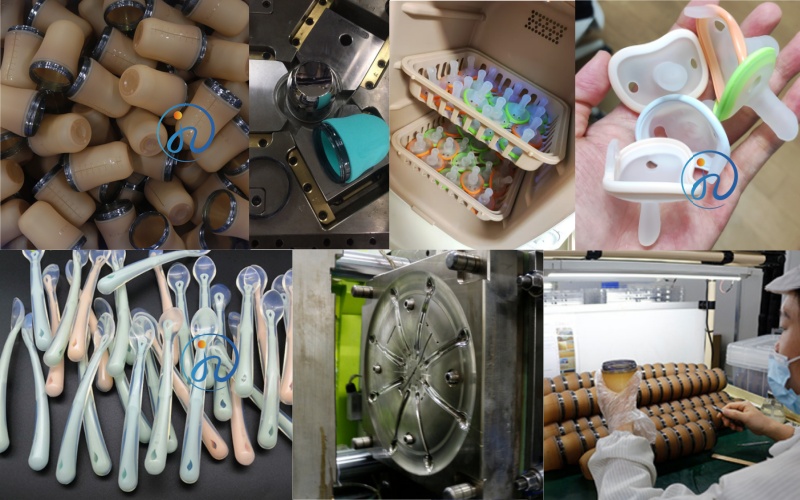
LSR包胶一体成型:产品外观无缝、无胶线,硅胶与基材过渡自然。合模线控制在极小可见程度,满足消费电子、医疗产品的高外观要求。
后续粘接:胶水层可能在产品边缘形成可见的胶线,或者胶水溢出污染外观。对于透明或浅色产品,胶线尤其明显。
结论:一体成型的外观品质更高,适合对外观有严格要求的产品。
五、长期耐久性:抗老化 vs 胶层老化
LSR包胶一体成型:LSR与基材的结合是化学键合或机械互锁,LSR本身耐老化(寿命10-20年)。界面不会因温度循环、湿度变化而分离。
后续粘接:胶水层是有机材料,在紫外线、高温、湿气作用下会逐渐老化、变脆、失去粘性。在户外或高温场景中,胶层老化是脱层的主要原因。
结论:一体成型的长期耐久性远优于后续粘接,尤其在恶劣环境下。
总结:两种工艺对比速查表
| 对比维度 | LSR包胶一体成型 | 后续粘接 |
| 结合强度 | 3.5-8N/mm(化学键合) | <2N/mm(物理粘附) |
| 密封性 | 无接缝,泄漏率<5% | 胶层是泄漏通道 |
| 生产效率 | 一次成型,秒级周期 | 多道工序,数小时固化 |
| 外观品质 | 无缝、无胶线 | 可能有胶线或溢胶 |
| 长期耐久性 | 10-20年,抗老化 | 胶层老化,可能脱层 |
| 综合成本 | 前期模具投入高,量产成本低 | 模具投入低,人工和胶水成本高 |
核心结论:LSR包胶一体成型在结合强度、密封性、生产效率、外观品质和长期耐久性五个维度上全面优于后续粘接。虽然后续粘接的模具投入较低,但在大批量、高要求的产品中,一体成型的综合成本优势显著。选择具备ISO13485认证和丰富包胶经验的工厂合作,从产品设计阶段就介入DFM分析,是确保包胶产品成功量产的关键。
广州佳泽硅胶科技有限公司,成立于2013年,是一家集液态硅胶(LSR)包胶一体成型工艺研发、模具定制与量产交付于一体的科技型工厂。公司深耕LSR包胶领域十余年,精通PC、PA66、金属等骨架包胶一体化成型,相比后续粘接工艺,结合强度可达3.5-8N/mm,密封无接缝、外观无缝、耐久性更优。已通过ISO13485及ISO9001认证,为医疗、电子、汽车等领域客户提供从模具开发到量产交付的一站式OEM/ODM服务。

 客服