
液态硅胶(LSR)注塑成型的成本,通常比传统固态硅胶模压高出不少。模具费动辄数万到十几万,材料单价也远高于普通塑胶。这让很多采购方在询价后望而却步。但“贵”不等于“没有优化空间”。LSR注塑的成本结构中,有多个环节可以通过合理的设计和规划实现显著节省。本文从6个维度拆解降本路径。
一、产品设计阶段:从源头控制成本
产品设计决定了70%以上的成本。在图纸阶段做好优化,比量产后再想办法降本有效得多。优化方向:
壁厚均匀性:避免厚薄突变。厚壁处硫化时间长、材料用量大;薄壁处易缺胶。壁厚变化控制在30%以内,可减少废品率和成型周期, 避免不必要的复杂结构:每增加一个倒扣、滑块或抽芯,模具成本增加20%-30%。能用脱模斜度解决的结构,不用滑块
合理设定公差:不是所有尺寸都需要±0.01mm。过度严苛的公差会推高模具精度要求和检测成本。按功能需求分级设定公差, 减少颜色种类:深色换浅色的废料率可达20%-30%。集中生产同色产品,减少换色次数
二、模具方案:穴数与冷流道的平衡
模具是LSR注塑最大的前期投入,也是降本潜力更大的环节。优化方向:
合理选择穴数:年需求量5万件以下,1-4穴更经济;年需求量10万件以上,8-16穴的单件分摊成本更低。不要盲目追求多穴,也不要“一穴走天下”,针阀式冷流道 vs 普通冷流道:针阀式冷流道模具投资高2-4万元,但原料利用率从85%提升到98%。年产量10万件以上的项目,6-18个月即可收回增量投资
钢材选型匹配产量:S136不锈钢模具寿命50万-100万模次,适合大批量;中等批量可选用420不锈钢,成本更低
三、材料选型:不是越贵越好
LSR材料等级从工业级到医疗级,价格相差2-3倍。选对等级,就是更大的节省。优化方向:
按应用场景选等级:不接触人体和食品的工业件,无需选用医疗级材料。工业级LSR价格约为医疗级的50%-60%,气相胶 vs 沉淀胶:需要高透明、高强度的选气相胶;对透明度无要求、力学性能要求普通的,沉淀胶成本低30%-50%
色浆选择:食品级色浆价格是工业级的2-3倍。非食品接触产品,无需选用食品级色浆,减少材料浪费:针阀式冷流道几乎无废料,普通冷流道水口损耗15%-30%。材料利用率每提升5%,年材料成本节省数万元
四、工艺优化:缩短周期就是省钱
LSR注塑的成型周期以“秒”计算,每缩短1秒,日产出提升可观。优化方向:
优化硫化时间:在保证硫化完全的前提下,通过提高模温或调整配方缩短硫化时间。硫化时间从30秒降至25秒,日产出提升约17%,多段注射策略:慢-快-慢的多段注射,减少困气和飞边,降低废品率
自动化取件:机械手取件替代人工,减少人为污染和产品损伤,提升良率,减少换色换料停机:集中排产同色同料产品,减少清洗和调试时间
五、批量规划:用规模摊薄固定成本
LSR注塑的固定成本(模具折旧、设备折旧、人工)占比高,批量越大,单件分摊越低。优化方向:
合并订单:将多个小批量订单合并生产,减少换模和调试次数,提前备货:对于稳定需求的产品,适当提前生产,避免紧急插单带来的效率损失,年需求量预估准确:如果年需求量从5万件提升到10万件,单件分摊的模具费和设备折旧可降低30%-40%
六、供应商选择:综合成本比报价更重要
低价供应商不一定省钱。良率低、交期延误、频繁修模带来的隐性成本,可能远超报价差额。评估方向:
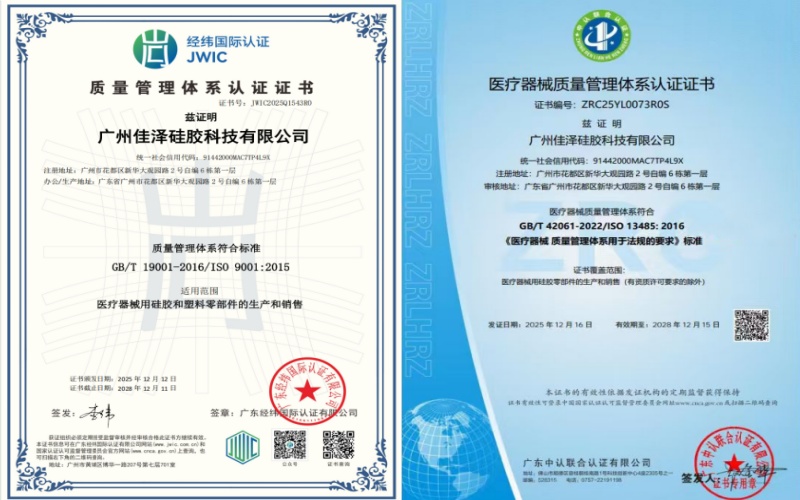
良品率:良品率从85%提升到98%,实际成本降低约13%,模具寿命:S136模具寿命是普通钢的10倍,长期分摊成本更低,技术响应:DFM分析能力强的工厂,能在开模前发现风险,避免修模返工,认证合规:ISO13485认证工厂的产品一致性有保障,减少客诉和退货成本
总结:LSR注塑降本速查表
| 降本维度 | 核心策略 | 节省潜力 |
| 产品设计 | 壁厚均匀、减少复杂结构、合理公差 | 10%-20% |
| 模具方案 | 合理穴数、针阀冷流道、匹配钢材 | 15%-30% |
| 材料选型 | 按需选等级、沉淀胶替代、减少浪费 | 20%-40% |
| 工艺优化 | 缩短周期、多段注射、自动化取件 | 10%-15% |
| 批量规划 | 合并订单、提前备货、准确预估 | 10%-20% |
| 供应商选择 | 看良率、寿命、响应、认证 | 隐性成本降低 |
核心结论:液态硅胶注塑成型的降本,不是“砍价”,而是从设计、模具、材料、工艺、批量到供应商的全链条优化。更大的节省往往发生在图纸阶段—一个合理的壁厚设计,一个匹配产量的穴数选择,一个按需设定的材料等级,就能在不牺牲品质的前提下显著降低成本。选择具备ISO13485认证和丰富量产经验的工厂合作,从项目早期就介入DFM分析和成本优化,是控制LSR注塑综合成本的关键。

 客服