
PC(聚碳酸酯)是液态硅胶包胶中很常见的基材之一,应用于3C电子、智能穿戴、医疗器械和汽车配件。但“能做”和“能稳定做好”之间,隔着对PC表面惰性、热膨胀差异和粘接窗口的深刻理解。很多采购在初次对接时,容易被“我们做过包胶”这句话带过去。真正靠谱的判断方式,是用具体问题去筛。以下6个维度,是筛选PC包LSR工厂的可执行核验清单。
一、机台:是专用LSR机,还是“顺带做”?
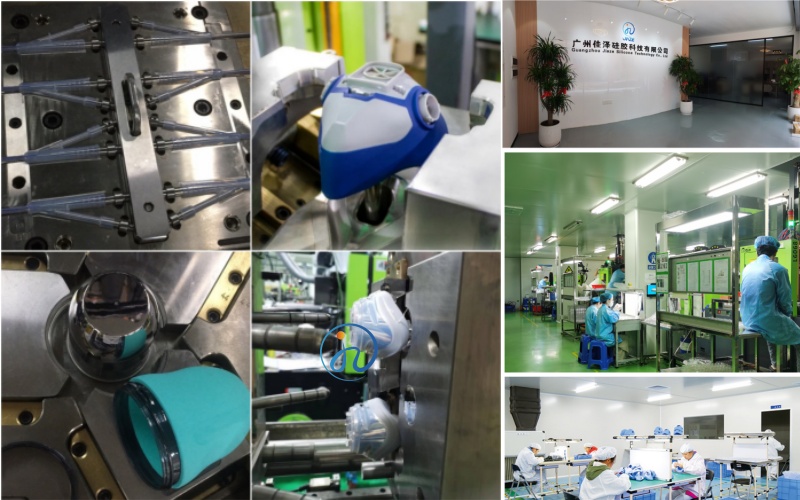
LSR包胶需要专用注塑机,具备A/B胶1:1精密计量混合、冷却料筒和冷流道温控接口。普通塑胶机改装或“拿普通机顺带做”的工厂,配比精度和温控稳定性都难以保证。
核验问题:“你们有几台LSR专用机?专门做包胶的机台有多少?还是和普通塑胶件混着排产?”
如果对方回答“有合作厂可以外发”,或者含糊地说“我们有注塑机”,直接降优先级。精密防水件外包意味着交期和品质都不可控。
二、模具:自有模房 + 同基材案例
PC包LSR的模具设计和普通塑胶模完全不同。冷流道与热型腔的温差管理、PC嵌件的定位治具、防溢胶结构,都需要专门的模具经验。
核验问题:“模具是自己模房加工的吗?有没有做过PC基材的包胶案例?能不能给成品照片或气密测试报告?”
重点看同基材案例。如果对方拿包尼龙或包金属的案例来充数,说明对PC的表面处理窗口缺乏实际经验。PC怕溶剂应力开裂,处理剂选错或涂厚,外观件可能过几天才发白开裂。
三、粘接方案:底涂、等离子,还是“只靠倒扣”?
PC表面惰性强,直接包覆极易分层脱胶,必须做表面活化处理。靠谱的工厂会明确说出自己的粘接路线,而不是含糊地说“我们的胶粘得牢”。
核验问题:“PC嵌件怎么前处理?用底涂剂还是等离子?底涂是PC专用型号吗?涂完怎么控制膜厚和干燥?”
行业现状是:很多小厂只会喷底涂,但底涂批次不稳定、涂厚未干透都会导致后期脱胶或开裂。等离子活化成本高、良率稳,但不是每家都有设备。如果对方连“PC专用处理剂”和“通用处理剂”的区别都说不清,基本可以排除。
四、气密检测:自己能做,还是“外送”?
PC包LSR大量用于防水密封场景(3C电子、汽车接插件)。气密性不是靠“看”出来的,需要设备检测。
核验问题:“气密性测试设备是你们自己车间的,还是外送第三方?测试标准是什么?”
如果对方说“我们保证不漏”,但拿不出检测设备或报告,这个“保证”没有依据。能独立做气密测试的工厂,至少具备闭环验证能力。
五、PC前处理的细节:退火与防开裂
PC在注塑和包胶过程中容易产生内应力,导致后期开裂。有经验的工厂会在PC嵌件注塑后做退火处理,消除内应力再进行包胶。此外,PC清洁不能用强溶剂(如丙酮),否则可能引发应力开裂。
核验问题:“PC嵌件包胶前做退火吗?清洁用什么溶剂?怎么防止PC应力开裂?”
如果对方对“退火”和“溶剂选择”没有概念,说明对PC的材料特性理解不足,量产阶段的开裂风险会转嫁到你的产品上。
六、试模验证:看断面,不看外观
外观漂亮不代表粘住了。判断PC包LSR质量最直接的方式,是撕开或切开看断面:界面干干净净、底材裸露,说明粘接根本没建立;硅胶残留在界面上(内聚破坏),说明粘接强度超过了硅胶自身强度,是理想状态。
核验动作:打样后,不要只看样品外观。要求工厂提供剥离测试数据,或者自己拿样品做刀刮/拉伸测试。对于防水件,要求提供气密测试报告。
总结:PC包LSR工厂核验速查表
| 核验维度 | 关键问题 | 合格信号 |
| 机台 | 专用LSR机?自有包胶机台? | 明确机台数量和专用性 |
| 模具 | 自有模房?有PC案例? | 能提供同基材成品/报告 |
| 粘接方案 | 底涂/等离子?PC专用? | 能说清处理剂型号和工艺窗口 |
| 气密检测 | 自有设备还是外送? | 能独立测试并出报告 |
| PC前处理 | 退火?清洁溶剂? | 有防开裂意识 |
| 试模验证 | 看断面还是看外观? | 能提供剥离/气密数据 |
核心结论:判断工厂能不能做PC包LSR,不要只听“我们做过”,要问“你们怎么做”。PC的惰性表面、热膨胀差异和溶剂敏感性,决定了这个工艺的容错空间很小。用上面6个问题去筛,能过滤掉大部分“只会吹牛”的供应商。我们工厂专注LSR包胶PC十余年,从PC前处理,粘接方案到气密检测全程自有,如果你有PC包胶项目正在评估,可以发图纸和基材信息,帮你做一次DFM核验。

 客服