
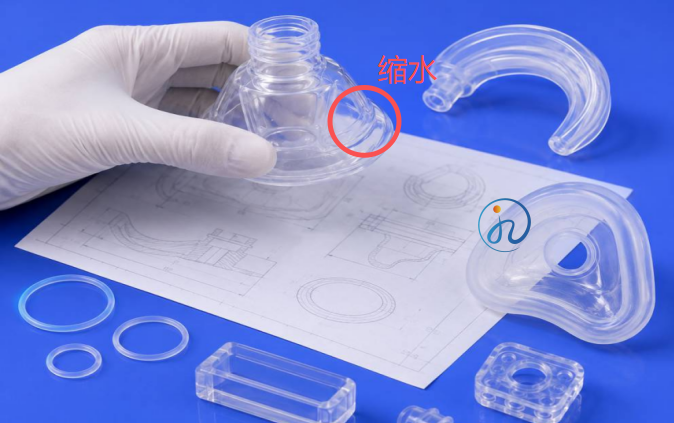
在液态硅胶(LSR)注塑中,有一个容易被低估,却直接决定产品尺寸能否合格的变量:缩水。很多客户在拿到样品后会发现,明明模具型腔是按图纸尺寸加工的,产品测量出来却偏小;或者同一个产品,不同批次之间尺寸有波动;又或者,一个长条形产品,长度方向偏小得比宽度方向更明显。这些问题的根源,往往都指向缩水没有被充分考虑或补偿。
一、LSR的缩水到底有多大?
LSR在模具内受热膨胀,脱模冷却到室温后才会收缩。行业数据给出的参考是:脱模后冷却到室温,收缩约2.5%-3%。部分材料供应商的规格书标注线性收缩率在2.3%-3.0%区间。
如果产品需要进行二次硫化,还会产生额外的0.5%-0.7%收缩。这意味着,一个原本尺寸合格的初检产品,经过二次硫化后可能再次超出公差。
二、缩水不是“均匀”的:各向异性是核心难点
这是LSR缩水比普通塑胶更棘手的地方。
研究数据显示,LSR在流动方向和垂直流动方向(cross-flow) 的收缩存在显著差异,各向异性收缩比值可以达到0.96到1.30之间。也就是说,同一产品,顺着胶料流动的方向和垂直于流动的方向,收缩量可能相差30%左右。
为什么会产生各向异性:LSR在填充过程中,靠近模腔壁的胶料受到剪切作用,分子链被拉伸并沿流动方向取向。如果这些取向的分子链在应力松弛之前就达到了足够的固化程度,取向结构就被“冻结”在网络中,导致流动方向的收缩大于垂直方向。模温越高、剪切速率越大、填充时间越长、壁厚越薄,这种各向异性就越明显。
对生产的实际影响:对于长条形、薄壁或带有精密配合尺寸的产品,如果模具设计时只按单一收缩率做等比例放大,流动方向和垂直方向的尺寸偏差会不一致,导致装配困难或密封失效。
三、影响缩水的变量:不止是材料
即使同一牌号的LSR,在不同生产条件下缩水表现也不同。关键变量包括:
模具温度与脱模温度:模温直接影响固化程度和分子链取向的冻结时机。温度越高,各向异性收缩倾向越明显。
型腔压力:提高保压压力可以增加密实度,在一定程度上减小各向异性收缩。这也是为什么保压设置不当的产品,尺寸一致性往往更差。
产品壁厚:较厚的产品收缩率通常小于较薄的产品。对于壁厚差异大的产品,不同区域的收缩不一致,容易导致翘曲。
注射点位置:浇口位置决定了流动方向和流程长度,进而影响该区域的收缩行为。流动方向的收缩通常大于垂直方向。
四、不考虑缩水的后果是什么?
模具尺寸对不上:型腔按图纸1:1加工,产品出来偏小,轻则装配过松、密封失效,重则整批报废。
批次间尺寸漂移:模温波动、保压变化、材料批次差异,都会让缩水表现发生变化。如果模具没有预留调整空间,量产阶段只能靠“挑件”维持,良率无法稳定。
各向异性导致的翘曲与装配问题:长条形或薄壁产品,流动方向和垂直方向收缩不一致,产品可能发生翘曲,平面度超差,影响自动化装配。
五、模具设计阶段怎么做补偿?
首先:获取准确的收缩数据。不能只依赖材料规格书的“典型值”。对于精密件,建议在实际生产条件下(相同模温、壁厚、浇口方案)打样,实测流动方向和垂直方向的收缩率。
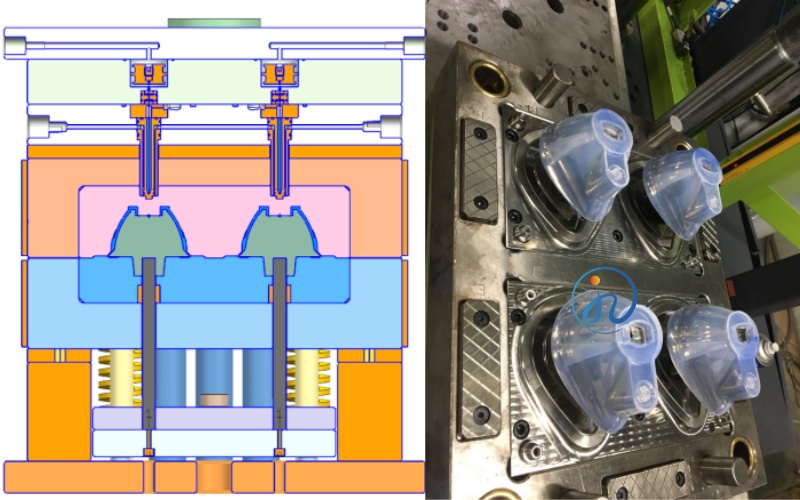
第二步:在模具型腔加工时做预补偿。根据实测收缩率,将型腔尺寸按比例放大。对于各向异性明显的产品,流动方向和垂直方向可以分别采用不同的补偿系数,而不是统一放大。
第三步:预留修模余量。对于尺寸要求严格的产品,模具设计时可以在关键尺寸上留有一定的加工余量,T1试模后根据实测尺寸进行微调。这比“一次做到位”更现实,因为缩水受工艺波动影响,很难一次性算准。
第四步:把二次硫化收缩计入公差。如果产品需要二次硫化,尺寸验收标准应基于二次硫化后的状态,而不是脱模初检的状态。
总结:缩水管控速查表
| 关键点 | 数据/要点 |
| 冷却后收缩率 | 约2.5%-3% |
| 二次硫化额外收缩 | 0.5%-0.7% |
| 各向异性比值 | 流动/垂直方向 0.96-1.30 |
| 主要影响因素 | 模温、壁厚、剪切速率、填充时间、保压 |
| 补偿方式 | 实测收缩+分向补偿+预留修模余量 |
核心结论:LSR的缩水不是“均匀缩小一圈”那么简单。它脱模后收缩2.5%-3%,二次硫化再缩0.5%-0.7%,而且流动方向和垂直方向的收缩可以相差30%。不考虑这些,模具开出来尺寸就对不上;只按单一系数补偿,长条形和薄壁产品照样出问题。正确的做法是:在DFM阶段就按实际生产条件实测收缩数据,分方向做模具补偿,并预留修模余量。选择具备ISO13485认证和精密LSR模具经验的工厂合作,从模具设计阶段就把缩水算进去,是避免“样品合格、量产超差”的关键。
广州佳泽硅胶科技有限公司,是一家集液态硅胶(LSR)模具研发、精密注塑成型与量产交付于一体的科技型工厂。公司深耕液态硅胶制品领域十余年,精通LSR收缩率补偿设计,可根据产品结构实测各向异性收缩数据,在模具型腔加工时进行分向补偿并预留修模余量,确保尺寸精度稳定。已通过ISO13485及ISO9001认证,配备十万级洁净车间与全自动注塑产线,为医疗、电子、汽车等领域客户提供从模具开发到量产交付的一站式OEM/ODM服务。

 客服