
在液态硅胶(LSR)制品的采购中,客户担心的品质问题之一就是:首批货和第三批货,颜色一样吗?硬度一样吗?这种担心不是没有道理。LSR是A/B双组分材料,硬度受配比精度影响,颜色受色浆分散和换色流程影响。任何一个环节的波动,都会直接体现在产品上。本文从6个维度,拆解如何保证液态硅胶制品的批次一致性。
一、原料储存:批次稳定的“首要防线”
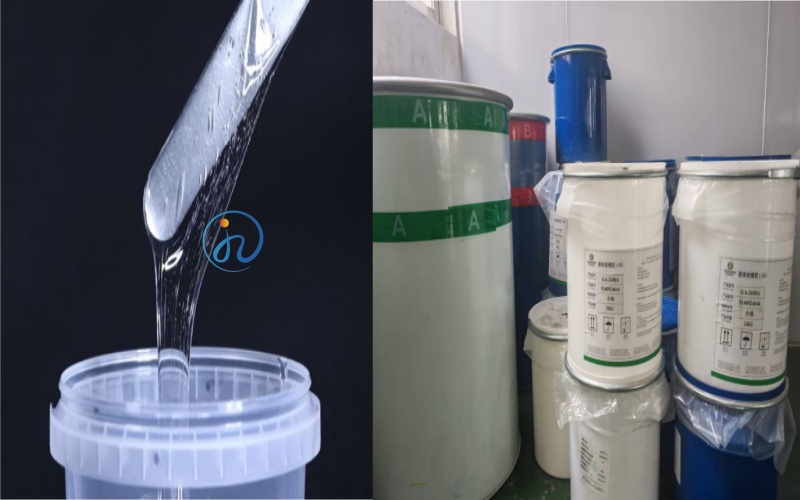
LSR的A/B组分在储存过程中,填料可能发生沉降或团聚。如果使用前未充分搅拌,实际参与反应的填料比例发生变化,硬度就会偏移。管控要点:
储存温度控制在5-25℃,避光、避热源,开封后1个月内使用完毕,长不超过3个月,使用前充分搅拌、真空脱泡,确保填料重新均匀分散,严禁使用过期或储存不当的原料
二、A/B胶配比精度:硬度稳定的“头号关键”
LSR的硬度由交联密度决定,而交联密度直接受A/B组分混合比例影响。核心数据:配比偏差1%,可能带来1-2 Shore A的硬度偏差。要实现±3 Shore A的硬度公差,配比误差必须控制在±0.5%以内。
管控要点:高精度计量泵的配比误差须控制在±0.5%以内,静态混合器需定期检查,确保混合均匀性,每次开机前进行配比验证,通过称重法确认实际出胶比例,实时监控注射压力,波动超±5% 自动报警
三、色浆管理:颜色一致性的“核心环节”
颜色一致性受色浆选型,添加比例和分散均匀性三重影响。
管控要点:色浆批次一致性:食品级/医疗级色浆需来自同一供应商、同一批次,更换批次需重新调色验证,添加比例精确:色浆添加比例通常为0.5%-3%,需用精密计量设备控制,误差≤±0.1%,分散均匀性:色浆需与LSR充分混合,避免色斑或色差,色差检测:使用分光测色仪检测,ΔE≤1.0为合格。换色管理:深色换浅色的废料率可达20%-30%。集中生产同色产品,减少换色次数,是保证颜色一致性的有效手段。
四、硫化工艺:硬度定型的“重要一道关”
硫化程度直接影响交联密度,进而影响硬度。硫化不足导致硬度偏低,硫化过度可能导致硬度偏高或变脆。
管控要点:模具温度需保证型腔各区域温差≤±2℃,硫化时间根据产品最厚壁厚确定,约5秒/毫米,采用多段注射策略(慢-快-慢),确保填充均匀,每台机、每个产品建立标准工艺参数卡,对于医疗、食品级产品,需进行二次硫化(150-180℃×2-4h)稳定硬度
五、过程检测:用数据说话
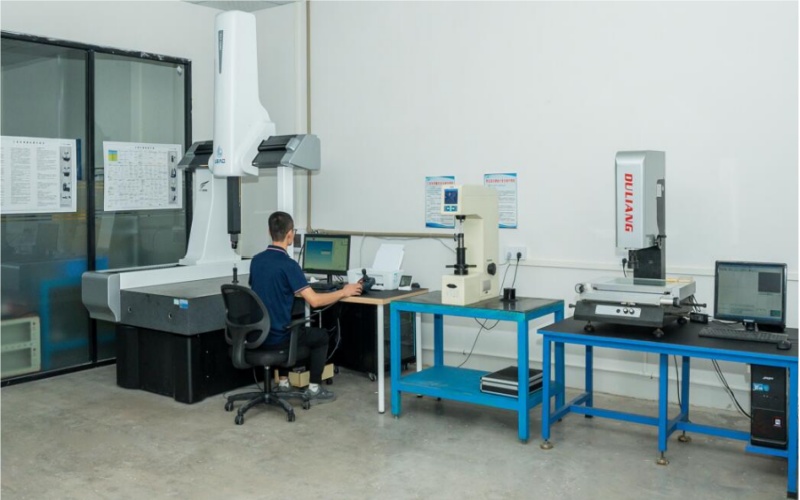
批次一致性不是“感觉”出来的,是“检测”出来的。管控要点:每批次抽检硬度、颜色、尺寸,关键尺寸CPK≥1.33,检测数据存档,支持批次追溯
| 检测项目 | 检测方法 | 合格标准 |
| 硬度 | 邵氏硬度计 | Shore A ±3度 |
| 颜色 | 分光测色仪 | ΔE≤1.0 |
| 尺寸 | 二次元/三次元 | 关键尺寸公差±0.05mm |
| 拉伸强度 | 拉力试验机 | 符合规格书 |
| CPK | 过程能力分析 | ≥1.33 |
六、批次追溯:出了问题能“找到根”
完整的批次追溯体系,是持续改善批次一致性的基础。
管控要点:从原料批次、A/B胶配比记录、色浆批次、硫化参数到成品检测数据,全流程可追溯,每批次留样,保存期至少1年,出现异常时,能快速定位问题环节并采取纠正措施
总结:批次一致性管控速查表
| 管控环节 | 关键参数 | 目标 |
| 原料储存 | 5-25℃,开封1月内用完 | 填料不沉降 |
| A/B配比 | 计量误差≤±0.5% | 硬度公差±3 Shore A |
| 色浆管理 | 添加比例误差≤±0.1% | 色差ΔE≤1.0 |
| 硫化工艺 | 模温温差≤±2℃ | 硫化程度一致 |
| 过程检测 | 硬度/颜色/尺寸/CPK | CPK≥1.33 |
| 批次追溯 | 全流程记录+留样 | 可追溯、可改善 |
核心结论:液态硅胶制品的批次一致性,本质是从原料到成品全链条的确定性管理。硬度稳定靠A/B配比精度(±0.5%),颜色稳定靠色浆管理和换色控制,性能稳定靠硫化工艺标准化。选择具备ISO13485质量管控体系、执行CPK≥1.33过程管控、并建立完整批次追溯记录的工厂合作,是将硬度公差稳定控制在±3 Shore A、色差控制在ΔE≤1.0的根本保障。

 客服