
在液态硅胶(LSR)产品设计中,倒扣(Undercut)是常见的结构特征——卡扣、凹槽、内螺纹、侧孔等,都依赖倒扣来实现装配、密封或连接功能。但对于模具设计师而言,倒扣意味着脱模困难。LSR是柔软弹性体,可以“硬脱”部分倒扣,但这不意味着所有倒扣都能简单处理。倒扣的模具设计,是LSR模具开发中更具挑战性的环节之一。本文从6个维度,拆解LSR倒扣模具设计的核心难点。
一、材料柔软性:能“硬脱”不等于“随便脱”
LSR的柔软性是一把双刃剑。一方面,它允许产品在脱模时发生弹性变形,实现部分倒扣的“硬脱”(强制脱模);另一方面,过度拉伸会导致撕裂、永久变形或表面损伤。难点:
硬脱的极限在哪里?倒扣深度超过多少必须用滑块?
硬脱时产品的拉伸率如何控制?超过材料断裂伸长率就会撕裂
硬脱后产品能否恢复原状?还是留下永久变形?
设计参考:
倒扣深度≤0.5mm且为圆弧过渡时,可尝试硬脱
倒扣深度>0.5mm或为直角倒扣时,建议采用滑块或斜顶
硬脱的拉伸率需控制在材料断裂伸长率的50%以内
二、脱模撕裂:LSR的“软肋”
LSR的撕裂强度远低于拉伸强度。倒扣脱模时,应力集中在倒扣根部和边缘,极易撕裂。难点:
倒扣根部R角过小,应力集中导致撕裂
倒扣边缘尖锐,脱模时被模具“割伤”
脱模速度过快,LSR来不及弹性变形就被拉断
设计参考:
倒扣根部必须设计圆角R≥0.3mm,分散应力
倒扣边缘需倒角或圆滑过渡,避免锐边
脱模速度需慢速、均匀,给LSR足够的弹性变形时间
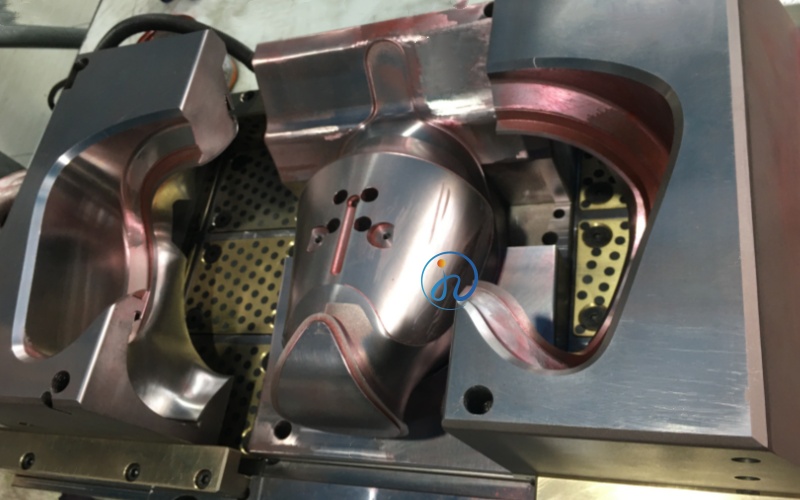
三、滑块与斜顶设计:空间与精度的双重挑战
对于无法硬脱的倒扣,必须使用滑块或斜顶。LSR模具的滑块设计,比塑胶模具更复杂。难点:
空间限制:LSR模具需配备冷流道系统,滑块与冷流道可能争抢空间
配合精度:滑块与模腔的配合精度需达≤0.01mm,否则LSR钻入缝隙产生飞边
密封问题:滑块运动区域需要密封,防止LSR渗入滑块机构
顶出协调:滑块必须先于顶出动作完成抽芯,时序控制要求精确
设计参考:
优先采用斜顶而非滑块——斜顶结构更紧凑,顶出时同步抽芯
滑块需配备耐磨板和精密导向,确保长期运动精度
滑块区域需设计排气槽,防止困气
四、分型面冲突:合模线与倒扣的“矛盾”
倒扣的存在,往往导致分型面位置受限。难点:
倒扣需要滑块或斜顶,分型面必须为滑块留出运动空间
分型面位置可能被迫设在产品外观面或密封面上
多方向倒扣需要多个滑块,分型面设计更加复杂
设计参考:
在DFM阶段,优先优化产品设计——能取消的倒扣尽量取消
将倒扣改为弹性卡扣,利用LSR的弹性实现装配,避免模具滑块
分型面设计需与产品设计师协同,确保合模线位置可接受
五、精度控制:倒扣尺寸的“微米级”要求
倒扣通常承担装配或密封功能,尺寸精度要求高。难点:
倒扣尺寸公差通常要求±0.05mm以内
滑块运动后的复位精度直接影响倒扣尺寸的一致性
LSR收缩率(2.5%-4.0%)的补偿需精确计算
设计参考:
滑块需配备精确定位结构(如锥面定位),确保复位重复精度
模具需进行模流分析,预判收缩对倒扣尺寸的影响
T1试模后需实测倒扣尺寸,必要时修模补偿
六、飞边风险:倒扣区域的“薄弱环节”
倒扣区域是模具配合的“薄弱环节”—滑块与模腔的间隙、斜顶与型芯的间隙,都是LSR飞边的高发区。难点:
LSR粘度极低,任何>0.01mm的间隙都会产生飞边
飞边若出现在倒扣功能面,会影响装配或密封
倒扣区域的飞边难以去除,人工修边成本高
设计参考:
滑块与模腔的配合间隙控制在≤0.01mm
倒扣功能面需设计飞边溢出槽,将飞边引导到非功能区域
模具需配备真空辅助排气,减少飞边产生
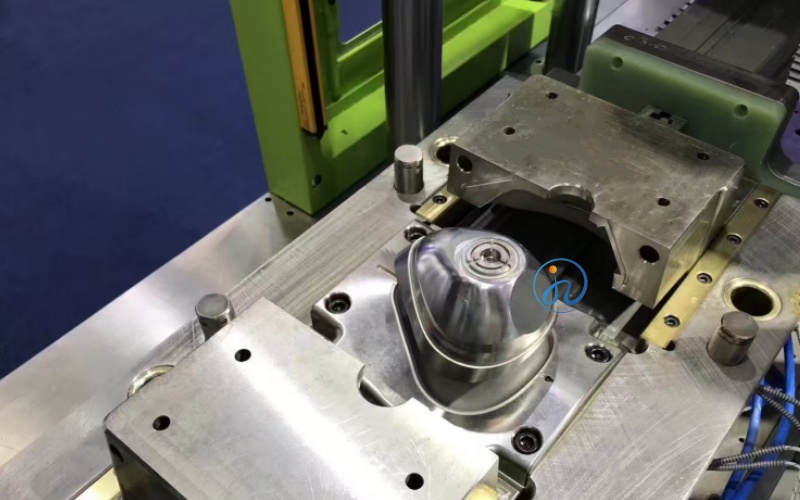
总结:LSR倒扣模具设计难点速查表
| 难点维度 | 核心挑战 | 解决方向 |
| 材料柔软性 | 硬脱极限判断 | 深度≤0.5mm可硬脱,拉伸率≤50% |
| 脱模撕裂 | 应力集中 | R角≥0.3mm,慢速脱模 |
| 滑块设计 | 空间+精度+密封 | 优先斜顶,配合≤0.01mm |
| 分型面冲突 | 合模线位置受限 | 优化产品设计,减少倒扣 |
| 精度控制 | 倒扣尺寸±0.05mm | 锥面定位+模流分析 |
| 飞边风险 | 配合间隙敏感 | 间隙≤0.01mm+真空排气 |
核心结论:LSR倒扣模具设计的核心难点,在于柔软材料的脱模控制与精密滑块/斜顶的系统集成。解决倒扣问题,不是单一环节的调整,而是产品设计优化、模具结构设计、工艺参数控制三位一体的系统工程。在DFM阶段,优先考虑取消或简化倒扣;无法取消时,选择斜顶优先于滑块,并严格控制配合精度和脱模速度。选择具备ISO13485认证和丰富LSR倒扣模具设计经验的工厂合作,是确保产品顺利量产的关键。

 客服