
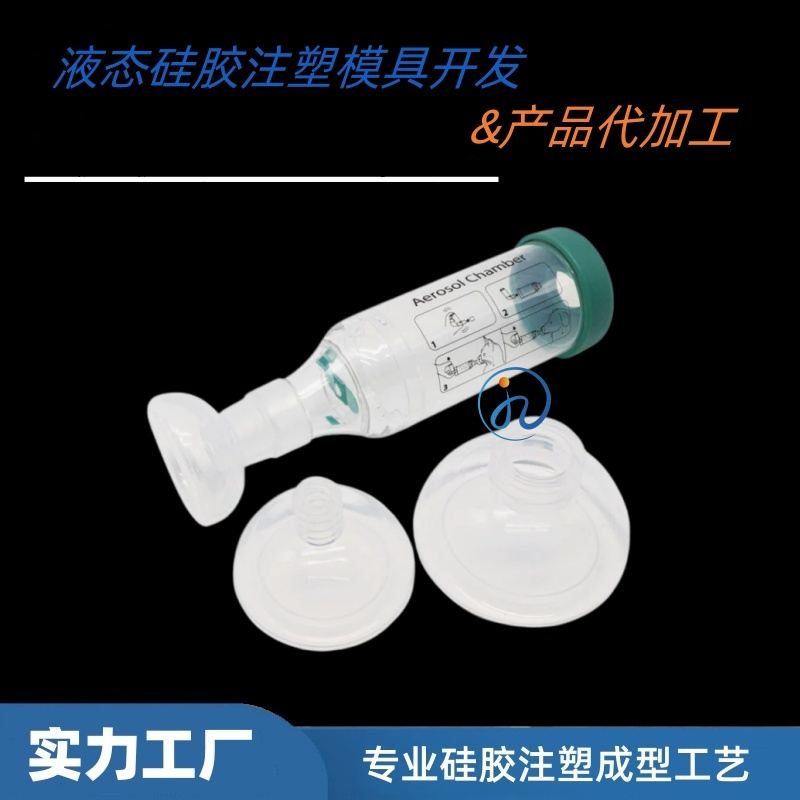
做汽车接插件、医疗密封件、电子防水件、工业防护面罩的采购和技术朋友,几乎都问过我同一个问题:"液态硅胶包胶 PC 或者 PA66,用久了会不会脱层?"先说结论:会,但绝大多数脱层不是材料不行,而是设计、模具和工艺没做对。 作为一家做液态硅胶注塑模具和量产交付 10 年以上,通过 ISO13485 认证的工厂,我们从根源上把这件事讲透。
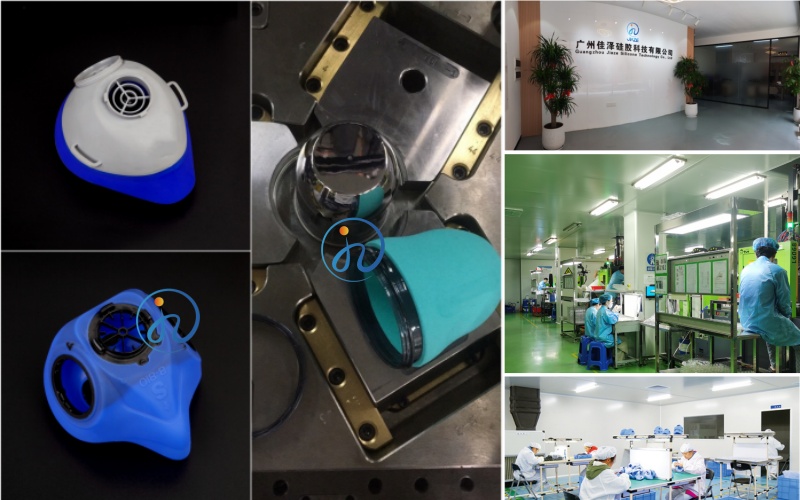
一、先搞懂 LSR 包胶的 "粘合" 原理
液态硅胶(LSR)与 PC、PA66 之间,不发生真正的化学键结合,它能贴合住,靠的是两样东西:
1是物理机械锁合(咬合力):硅胶注入基材表面的凹槽、底切、孔位或粗糙纹理后固化,像铆钉一样 "扣住" 基材;2是胶水:硅胶与塑料表面的紧密接触产生的弱吸附力。
所以 "会不会脱层" 的本质,是这套机械锁合 + 吸附力,能否对抗使用中的撕裂、弯折、高温和油脂环境。设计得当,可以做到与产品同寿命;设计随意,必然脱层。
二、导致脱层的 5 大根因
模具结构缺 "咬合设计"这是最容易被忽略、也最致命的一点。基材与硅胶的接触面如果是光滑平面,再好的硅胶也粘不住。正确做法是在基材上预留凹槽、通孔、倒扣、凸台,让硅胶 "穿" 进去形成物理锁合。
基材表面不清洁、没处理PC、PA66 在注塑和存放过程中表面会残留脱模剂、油污、水分、粉尘。表面脏,吸附力就大打折扣。量产出货前应对基材做清洗或等离子 / 火焰处理,必要时涂覆专用底涂剂(Primer)提升结合力。
材料含水率超标尤其是 PA66,吸湿性极强。基材水分超标,注塑时会产生气泡和弱界面,直接影响包胶结合强度。PA66 上机前必须充分干燥。
工艺参数不合适包胶时基材预热温度、硅胶注射压力、模具温度、固化时间都会影响结合质量。硅胶未完全固化就脱模,或模具温度偏低导致硫化不充分,都容易脱层。
LSR 配方与基材不匹配不同 LSR 配方的粘接促进剂含量不同。针对 PC 和 PA66,应选用添加了增粘剂、专门用于包胶塑料基材的液态硅胶牌号,不要随便拿通用料顶替。
三、PC 和 PA66,谁更容易脱层?
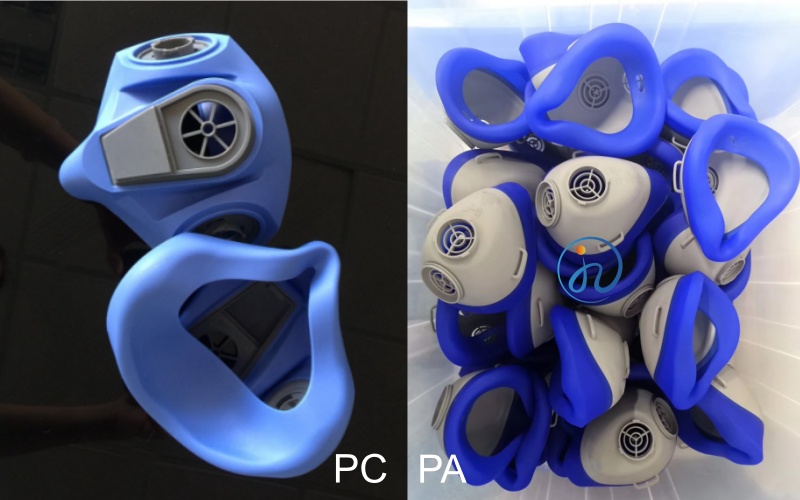
PC(聚碳酸酯):非吸湿材料,表面相对稳定,包胶难度略低,但需注意 PC 对酸碱和某些清洗剂敏感。
PA66(尼龙 66):吸湿性强,必须控制含水率,同时注意模具温度与保压配合,否则更易出现弱结合。
两者都完全可以用 LSR 包胶,关键在针对基材特性定制工艺。
四、如何从源头杜绝脱层?
作为一体化的模具 + 量产工厂,我们建议采购方重点关注三点:
前期 DFM 评审:开模前由模具厂对咬合结构、包胶厚度、分型方案做可行性评审,把脱层风险消灭在图纸阶段;
打样验证:先做试模、做拉拔 / 撕裂测试,确认剥离强度达标再批量;
找对伙伴:选择有包胶量产经验、能对工艺全流程负责的工厂,而不是只会开模的模具作坊。
我们 10 年专注液态硅胶包胶件定制,从模具设计,打样到 ISO13485 体系下稳定量产交付,为汽车,医疗,电子客户提供来图定制服务。如果您正在做 PC/PA66 包胶件,欢迎携图纸来厂沟通,我们免费为您做脱层风险评估与 DFM 建议。
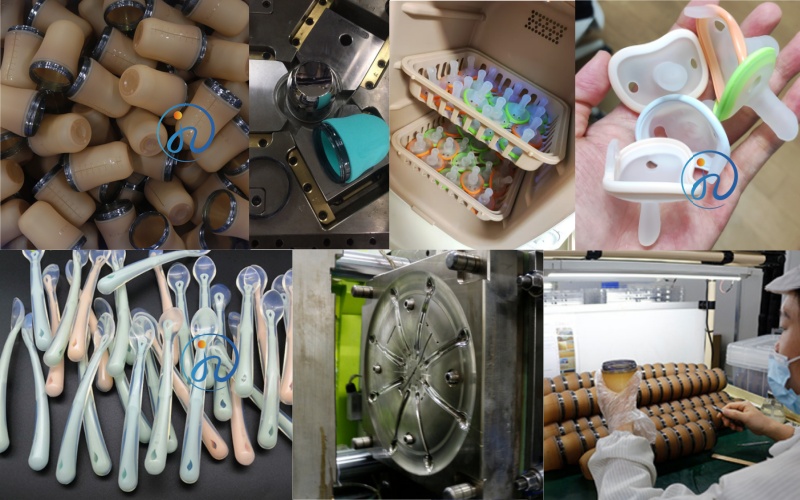
广州佳泽硅胶科技有限公司,拥有 10 年以上液态硅胶注塑模具研发与量产经验,企业已通过 ISO13485 认证。专业承接 LSR 液态硅胶包胶 PC、PA66 等二次注塑产品,可解决包胶脱层难题,提供 DFM 评估、精密开模、样品验证到批量交付一站式服务,适配医疗,汽车,工业防护面罩,电子配件定制需求。

 客服